

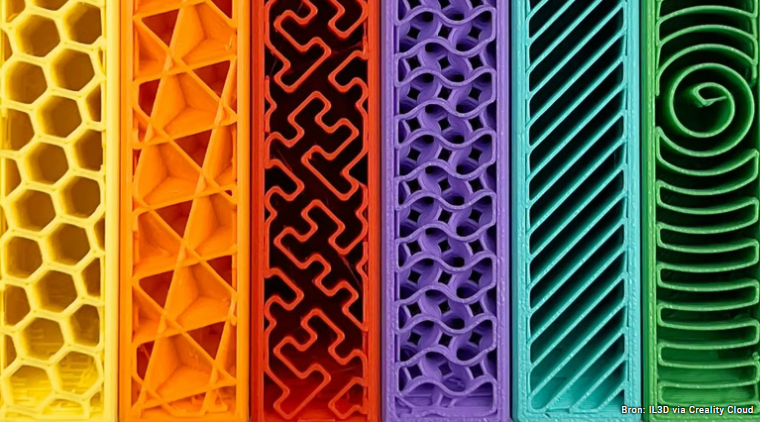
Zorg ervoor dat de vuldichtheid en het patroon verkeerd zijn en dat uw print filament, drukknopen of een eeuwigheid nodig heeft om te printen. Lees verder om te leren hoe u het goed kunt doen.
- 10%-25% vulling past bij gewone en licht belaste onderdelen, terwijl functionele onderdelen die stijfheid nodig hebben, profiteren van ongeveer 25%-50%.
- Kubiek, gyroïde of driehoeken met 15%-25% lever maximale sterkte; lijnen en bliksem riskeren structureel falen in dragende delen.
- Beeldjes en displaymodellen print fijn met 5%-15%, terwijl lithofanen gewoonlijk vrijwel of volledig vast zijn.
Vertrouw niet langer op het standaard invulpatroon van uw slicer. Het geheim van het balanceren van de printsnelheid, de algehele sterkte van onderdelen en het materiaalgebruik is het inbellen van de beste invuldichtheid en het beste patroon voor de unieke mechanische eisen van uw project.
In tegenstelling tot de meeste traditionele productietechnieken, kunt u met 3D-printen twee van de belangrijkste kenmerken van een onderdeel zorgvuldig controleren: buitenmuren ( of perimeters) en infill. De wanden, hoe dik ook, vormen de buitenste gebieden van het onderdeel, terwijl de vulling alles is wat erin bestaat. Muren bieden beperkte controle, maar opvulling is veel dynamischer en speelt een belangrijke rol in de kracht, het gewicht, de structuur, het drijfvermogen en meer van een onderdeel.
ertrouw niet langer op het standaard invulpatroon van uw slicer. Het geheim van het balanceren van de printsnelheid, de algehele sterkte van onderdelen en het materiaalgebruik is het inbellen van de beste invuldichtheid en het beste patroon voor de unieke mechanische eisen van uw project.
In tegenstelling tot de meeste traditionele productietechnieken, kunt u met 3D-printen twee van de belangrijkste kenmerken van een onderdeel zorgvuldig controleren: buitenmuren ( of perimeters) en infill. De wanden, hoe dik ook, vormen de buitenste gebieden van het onderdeel, terwijl de vulling alles is wat erin bestaat. Muren bieden beperkte controle, maar opvulling is veel dynamischer en speelt een belangrijke rol in de kracht, het gewicht, de structuur, het drijfvermogen en meer van een onderdeel.
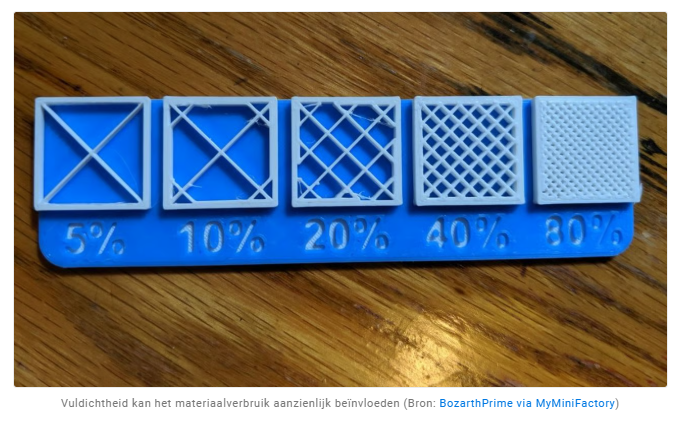
De vuldichtheid is de “volheid” van het interieur van een onderdeel. Snijmachines definiëren het als een percentage tussen 0 en 100, waarbij 0% een deel hol laat, 100% het volledig solide maakt. Zoals je je kunt voorstellen heeft dit een grote invloed op het gewicht van een onderdeel, maar solide is niet altijd het sterkst.
De sterkte van een onderdeel is een combinatie van het ontwerp, de materialen, de laaghoogte en andere factoren, maar infill speelt een grote rol. We hebben eigenlijk een heel artikel gewijd aan infill sterkte hieronder gekoppeld:
Spoiler: In een notendop, voor onderdelen met maximale sterkte, wilt u een kubieke, gyroïde of driehoeken vulling met 15% - 25%.
Dichtheid heeft ook invloed op de printtijd, het materiaalverbruik en zelfs het drijfvermogen.
Sommige slicers zorgen ervoor dat de dichtheid binnen een enkel onderdeel kan variëren, bekend als “variabele invuldichtheid,”, waarbij verschillende zones alleen kunnen worden versterkt waar dat nodig is, zonder overal gewicht toe te voegen. We zullen deze variabele infill-aanpak verderop in dit artikel bespreken.
Welk percentage moet ik gebruiken?
Het kiezen van een invuldichtheid komt neer op wat het onderdeel moet doen, maar het percentage alleen bepaalt de sterkte niet. Materiaal, printoriëntatie, wanddikte, opvulpatroon en de richting en het type belasting kunnen allemaal net zo belangrijk zijn.
Voor gewone modellen en licht belaste onderdelen is ongeveer 10%-25% vulling een nuttig uitgangspunt, waardoor de printtijd, het gewicht en het filamentverbruik relatief laag blijven. Functionele onderdelen die extra stijfheid of sterkte nodig hebben, kunnen profiteren van ongeveer 25%-50%, hoewel het toevoegen van meer wanden vaak een efficiëntere manier kan zijn om een onderdeel te versterken.
Dichtheden boven 50% kunnen het beste worden gereserveerd voor onderdelen met ongewoon hoge sterkte-, stijfheids- of compressievereisten. Een volledige 100% vulling levert het meeste interne materiaal, maar verhoogt de printtijd en het filamentgebruik aanzienlijk en is zelden nodig. In plaats van een heel onderdeel automatisch solide te maken, kan het efficiënter zijn om zwaarbelaste gebieden te versterken met extra wanden of lokale invulmodificatoren.
Weergavemodellen zoals beeldjes kunnen meestal relatief weinig opvulling gebruiken, ongeveer 5%-15%. Volledig hol, 0% vulling kan werken voor geschikte geometrieën, maar bovenoppervlakken en ondiepe hellingen hebben mogelijk interne ondersteuning nodig om schoon te printen.
Lithofanen zijn een speciaal geval omdat het beeldgebied consistent licht moet doorlaten, zodat het gewoonlijk vrijwel of volledig solide wordt afgedrukt; voldoende dicht bij elkaar gelegen muren kunnen in sommige modellen hetzelfde doel bereiken. Onderdelen met schroefdraad of bevestiging hebben mogelijk ook extra materiaal rond gaten en nokken nodig, maar daarvoor is niet noodzakelijkerwijs 100% vulling in het hele model nodig.
Met flexibele filamenten zoals TPU wordt infill een andere manier om het gevoel van het voltooide onderdeel af te stemmen. Lagere dichtheden maken over het algemeen een grotere vervorming mogelijk, terwijl het vergroten van de vuldichtheid het onderdeel stijver en beter bestand maakt tegen compressie. Wandtelling, infill patroon, en de hardheid van de TPU zelf hebben ook een groot effect, dus er is geen enkel percentage dat bij elke flexibele print past.
Slicer Presets
De meeste moderne slicers bieden nu ingebouwde dichtheidsvoorinstellingen die zijn afgestemd op verschillende printbehoeften. Deze presets helpen gebruikers snel de juiste kenmerken te kiezen voor een goede afdruk zonder dat ze elke instelling handmatig hoeven aan te passen.
Bijvoorbeeld in Bambu Studio het percentage vuldichtheid is vastgesteld onder “sparse vuldichtheid”. De software bevat ook enkele vooraf gedefinieerde afdrukmodi, zoals “Standard”, “Strong” en “Draft”, die vaak gepaard gaan met aanbevolen invulpatronen, die ideaal zijn als het snijden van snelheid een prioriteit is. Deze modi beïnvloeden indirect de dichtheid en printsterkte door verschillende instellingen te wijzigen.
Ondertussen, UltiMaker Cura biedt intent-based profielen, zoals “Visual”, “Engineering” of “Draft”, die automatisch de invuldichtheid en gerelateerde parameters aanpassen op basis van de beoogde functie van de afdruk, terwijl u kracht achterhoudt waar deze het meest nodig is, vooral nabij de buitenmuren. Het is echter vermeldenswaard dat de op intentie gebaseerde profielen alleen beschikbaar zijn voor printers uit de UltiMaker S-serie.
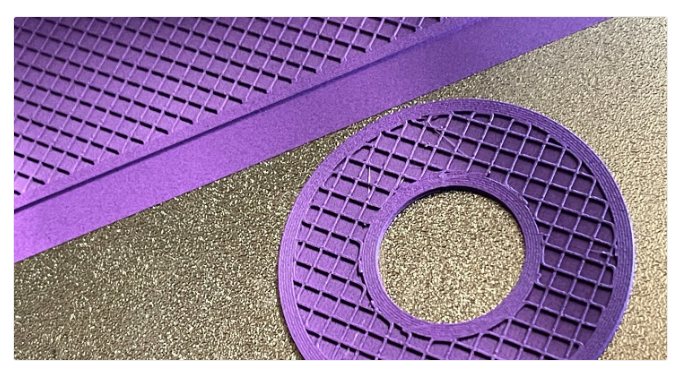
Invulpatroon is de structuur en vorm van het materiaal binnenin een onderdeel. Variërend van eenvoudige lijnen tot complexere geometrische vormen, beïnvloeden infill-patronen de sterkte, het gewicht, de printtijd en zelfs de flexibiliteit van een onderdeel.
Net als de vuldichtheid zijn sommige patronen voor bepaalde functies beter dan andere. Bijvoorbeeld de gyroïde patroon verbindt muren in drie dimensies, wat zorgt voor meer algehele sterkte. Als gevolg hiervan neemt dit patroon meer materiaal in beslag in vergelijking met patronen zoals lijnen. En dan zijn er in verschillende slicerprogramma's veel verschillende invulpatronen. Cura (5.13) heeft bijvoorbeeld een selectie van 16 infill-patronen, terwijl PrusaSlicer (3.0) heeft 18 en Bambu Studio heeft er 22.
Dus, welk patroon moet ik kiezen?
Om u te helpen een patroon te kiezen dat het beste aansluit bij de behoeften van uw onderdeel, vindt u hier een overzicht van 15 veel voorkomende opties, op basis van hun vergelijkende sterkte (en het aantal vlakken van gerichte sterkte – 2D of 3D), materiaalefficiëntie, printtijd, en gemeenschappelijke toepassingen.
Invulpatronen voor beeldjes- en displayafdrukken
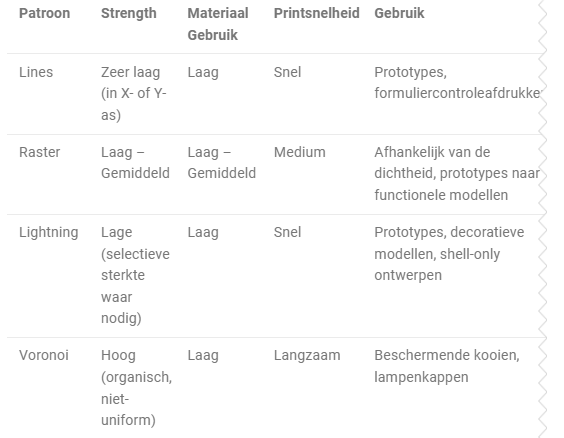
- Lijnen: Het lijneninvulpatroon bevat lijnen die in één richting ( zijn afgedrukt, hetzij langs de X- of Y-as) op elke andere laag. Dit infill-patroon biedt kracht in slechts twee dimensies en is goed voor snelle afdrukken, maar behoort tot de zwakste patronen. Het lijnenpatroon gebruikt niet te veel materiaal en houdt het gewicht behoorlijk licht. Dit patroon is het meest geschikt voor prototypes in een vroeg stadium of afdrukken met formuliercontrole, zoals een snelle telefoonstandaard of een conceptversie van een onderdeel. Het is snel af te drukken, maar mist structurele sterkte.
- Raster: Het rasterinvulpatroon is doorgaans standaard. Het lijkt qua uiterlijk op lijnen, maar in plaats van lijnen in één richting om de andere laag, bevat het elke laag tweedimensionale lijnen, met twee keer zoveel ruimte tussen de lijnen. Het rasterpatroon verbruikt een gemiddelde hoeveelheid materiaal en kost een middelmatige tijd om te voltooien. Dit patroon wordt vaak gebruikt in onderdelen zoals bevestigingen, of het nu voor een muur of camera is of voor welk behuizingsdoel dan ook, omdat dit patroon tweedimensionale sterkte en toch sterke sterkte biedt, het printen vergemakkelijken.
- Bliksem: Dit patroon is ontworpen om als interne ondersteuning te fungeren door materiaal alleen te focusseren waar het structureel – vereist, voornamelijk onder de bovenste lagen of overhangen. De resulterende boomachtige structuur ziet eruit als bliksemschichten, vandaar de naam. De selectieve dichtheidsbenadering vermindert de printtijd en het materiaalgebruik aanzienlijk, waardoor het zeer geschikt is voor snelle en economische afdrukken. Het is ideaal voor prototypes, decoratieve modellen of ontwerpen met alleen schaal die geen hoge interne sterkte vereisen.
- Voronoi: Dit is een geometrische structuur die de ruimte in gebieden verdeelt op basis van de nabijheid van een reeks punten, wat resulteert in organische vormen die lijken op natuurlijke formaties zoals een honingraat of een botstructuur. In tegenstelling tot andere patronen is het echter niet rechtstreeks beschikbaar in slicers, maar moet het eerder in andere programma's worden geïmplementeerd; de methode omvat het aanpassen van de geometrie om het patroon op te nemen voordat het wordt gesneden.
Patronen voor standaardafdrukken invullen
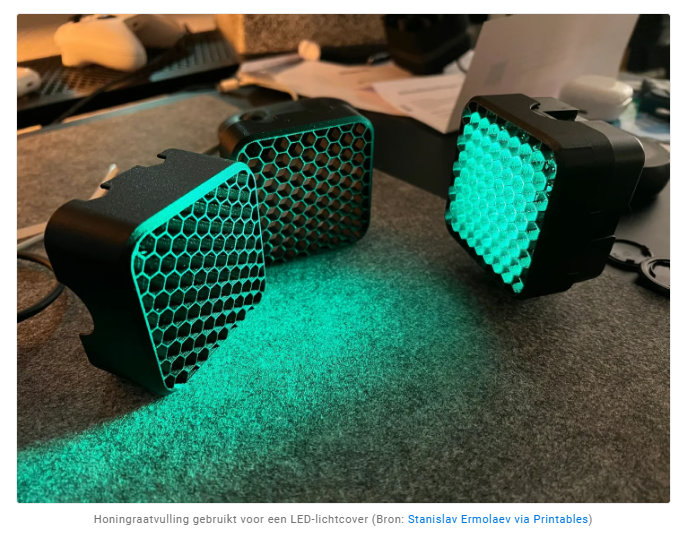
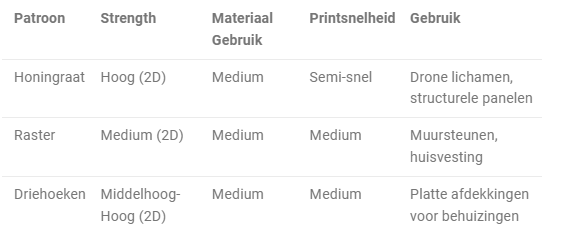
- Honingraat: Zoals de naam al aangeeft, levert dit patroon een honingraatstructuur, wat zorgt voor een aantrekkelijk beeld. Dit infill-patroon is zeer geschikt voor semi-snelle prints die een matige sterkte vereisen en niet te veel materiaal mogen verbruiken. Het is vooral handig voor afdrukken die een consistente stijfheid nodig hebben zonder al te veel toegevoegde massa. Sommige gebruiksscenario's kunnen betrekking hebben op dronelichamen, duurzame componenten voor een skateboard of structurele panelen die kritische sterkte vereisen. Dit komt omdat het zeshoekige patroon van de honingraat de kracht gelijkmatig verdeelt, wat het geweldig maakt voor onderdelen die mogelijk worden blootgesteld aan trillingen of schokken.
- Raster: Hetzelfde als in het bovenstaande gedeelte voor minder ondersteunde modellen, maar als je de dichtheid verhoogt, wordt het een universele keuze.
- Driehoeken: Het driehoekenpatroon ziet eruit als overlappende driehoekige lijnen, met lijnen die in het XY-vlak in drie richtingen gaan. Dit invulpatroon biedt slechts kracht in twee dimensies, maar werkt nog steeds voor afdrukken die sterk moeten zijn. Dit type patroon is geweldig voor platte voorwerpen die stijfheid vereisen, zoals platte afdekkingen die worden gebruikt voor behuizingen, vooral niet-dragende mechanische afdekkingen.
Patronen voor functionele afdrukken invullen
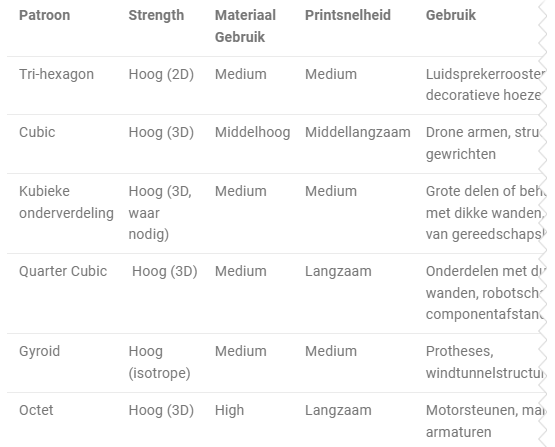
- Tri-hexagon: Het tri-hexagon-invulpatroon bevat een assortiment lijnen die in het XY-vlak in drie richtingen gaan, waardoor hexagonale patronen ontstaan met daartussen driehoeken. Dit infill-patroon biedt kracht in twee dimensies en is redelijk fatsoenlijk voor sterke prints, en het kan ook een coole esthetische uitstraling opleveren. Het kan geschikt zijn voor luidspreker grills, decoratieve tech covers, enzovoort.
- Kubiek: Dit patroon produceert gestapelde kubussen, maar omdat ze 45 graden gekanteld zijn rond zowel de X- als de Y-as, lijken ze op elk moment meer op driehoeken. Het patroon biedt uitstekende sterkte in drie dimensies, maar kost iets meer materiaal en tijd dan andere. Het is ideaal voor mechanische onderdelen die spanning uit meerdere richtingen halen, zoals drone-armen, structurele verbindingen en connectoren.
- Kubieke onderverdeling: Deze is in wezen de slimme versie van het kubieke patroon en gebruikt minder materiaal om de printsnelheid te verhogen zonder dat dit ten koste gaat van de sterkte. Het patroon bestaat uit kubussen van verschillende afmetingen, waarbij de grotere kubussen in het midden van het onderdeel zijn geplaatst; het verhoogt de dichtheid nabij de omtrek, terwijl de vulling in het midden wordt verminderd. Houd er rekening mee dat kubieke onderverdeling langere snijtijden kan hebben. Dit patroon wordt Adaptive Cubic genoemd in slicers als Bambu Studio en PrusaSlicer. De optie is ideaal voor het bedrukken van behuizingen en grote onderdelen met dikke wanden, zoals deksels van gereedschapskisten.
- Kwart Kubiek: Dit patroon bevat tetraëders en afgeknotte tetraëders, wat resulteert in een sterke vulling die zware lasten goed kan verdelen. Het is geschikt voor dunne functionele onderdelen zoals robotschalen of componentafstandhouders die sterkte vereisen. De oppervlaktekwaliteit kan echter worden beïnvloed door de overbruggingsafstand, en het is de moeite waard om in gedachten te houden dat dit patroon minder materiaal gebruikt dan volledige kubieke vulling.
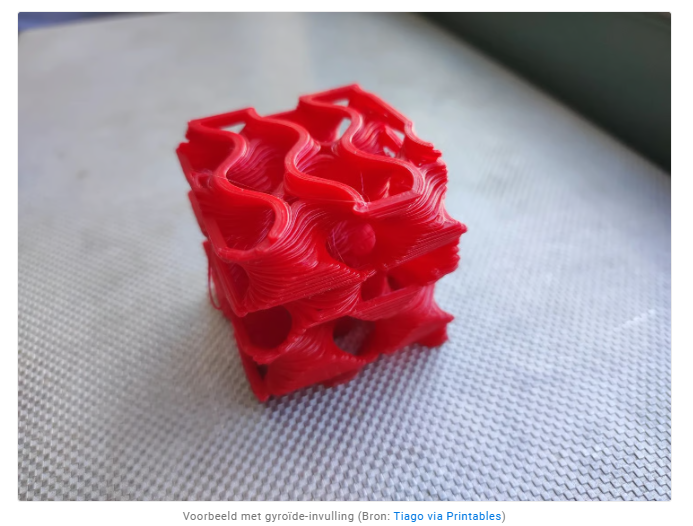
- Gyroid: The gyroid infill patroon ziet er misschien wel het coolst uit, maar het is misschien ook een van de sterkste opvulpatronen. Het gyroïde patroon verbindt muren in drie dimensies, wat zorgt voor meer algehele sterkte, maar als gevolg daarvan neemt het meer materiaal in beslag in vergelijking met andere patronen. Het omvat concaverende onregelmatige krommingen die elkaar uiteindelijk kruisen. Het is bedoeld om een optimaal evenwicht te vinden tussen sterkte, materiaal en printtijd. De gebruiksscenario's zijn talrijk, zoals prothetische ledematen, handvatgrepen voor fietsen en windtunnelconstructies.
- Octet: Het octet-invulpatroon is vergelijkbaar met het kubieke patroon, maar in plaats van de hellende driehoeken te vergroten, materialiseert het patroon zich als vierkanten. Dit opvulpatroon is een driedimensionaal patroon dat er niet alleen echt geweldig uitziet, maar ook handig is voor onderdelen die sterkte vereisen. Dit patroon heeft de voorkeur voor componenten van technische kwaliteit, zoals motorsteunen, 3D-printeronderdelen en mallen en armaturen voor uw werkplaats.
Patronen vullen voor flexibele afdrukken
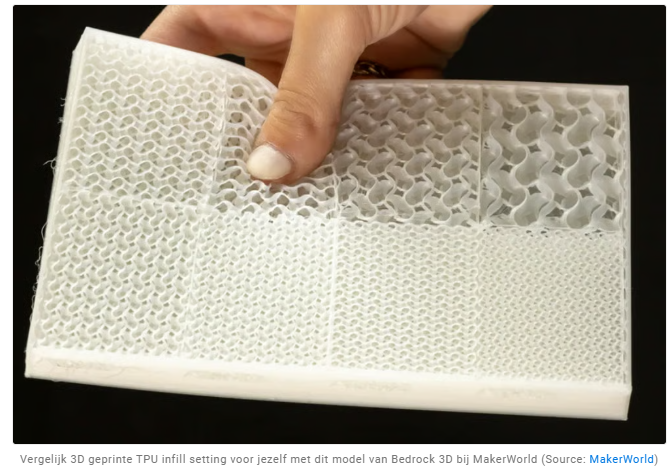
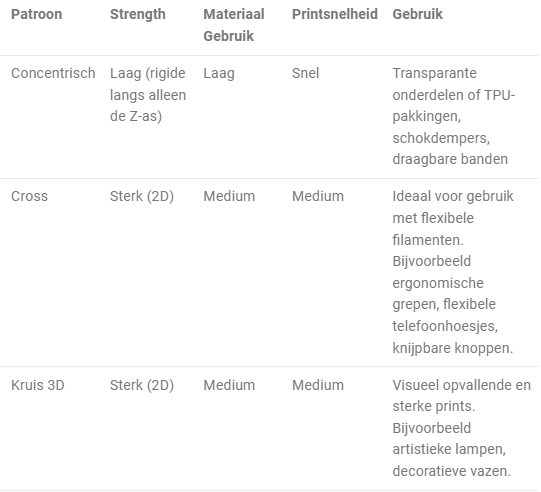
- Concentrisch: Het concentrische opvulpatroon is een interne structuur die bestaat uit concentrische lijnen die overeenkomen met de omtrek van een onderdeel (i.e. de omtrek ervan.). Dit ontwerp is snel te printen en verbruikt aanzienlijk minder materiaal dan de meeste patronen. Dit patroon volgt de contouren van het model en wordt doorgaans gebruikt in TPU-pakkingen, schokdempers of zelfs draagbare banden.
- Kruis: Ideaal voor flexibele filamenten, dit invulpatroon creëert kruisen binnen het onderdeel. Omdat er geen lange, rechte lijnen zijn, is buigen en draaien mogelijk. De sterkte langs de Z-as maakt hem echter verticaal minder flexibel. Het kruispatroon wordt vaak gebruikt voor ergonomische handgrepen, flexibele hoesjes voor mobiele telefoons of bepaalde fidget-apparaten zoals knijpbare knoppen.
- Kruis 3D: Om van de verticale sterkte in het kruispatroon af te komen, kiest u voor kruis 3D. De 3D versie is zacht en flexibel in alle richtingen. Het enige nadeel is dat het langere snijtijden heeft. Zoals met kruis, retractie is niet vereist, wat het sijpelen van flexibele filamenten voorkomt. Voor visueel opvallende maar sterke prints is Cross 3D patroon een goede keuze. Dit kan worden gebruikt in artistieke lichtlampen of decoratieve vazen waarbij de vorm van de afdruk belangrijker is dan de functie zelf.
Problemen oplossen
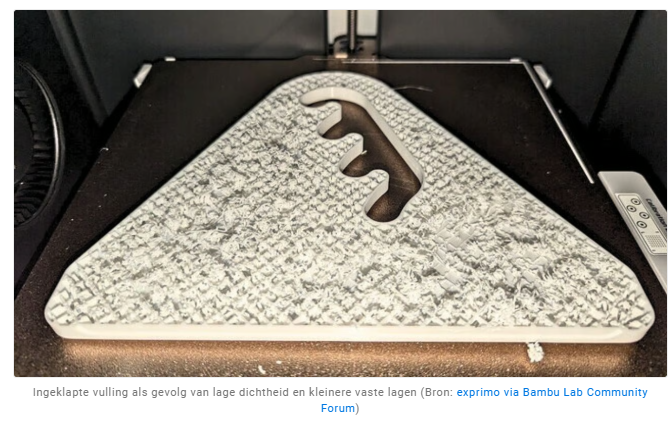
Hoewel infill-patronen en -dichtheden nuttig zijn om kracht toe te voegen, kunnen ze soms problemen veroorzaken als ze niet goed zijn ingesteld. Laten we eens kijken naar enkele veelvoorkomende problemen en hoe we deze kunnen oplossen:
- Ineenstorting van schaarse vulling: Als de vuldichtheid te laag is, ondersteunt de 3D-geprinte structuur de bovenste lagen mogelijk niet goed, wat kan leiden tot oneffen oppervlakken, doorzakken of kussen. De beste manier om dit probleem op te lossen is door de invuldichtheid in te stellen en, als het onderdeel na het afdrukken te ongelijkmatig is, het percentage voor een nieuwe afdruk te verhogen. Het invoegen van vaste lagen met regelmatige tussenpozen kan ook helpen, zoals te vinden op PrusaSlicer onder “Solid Infill every X layers”.
- Onderextrusie binnen infill: Dit gebeurt wanneer er zwakke, gebroken of onvolledige invullijnen zijn, als gevolg van onderextrusie. Dit kan gebeuren omdat snijmachines de vulling sneller en met dunnere extrusielijnen afdrukken in vergelijking met de omtrek. De eerste oplossing is het verlagen van de infill-printsnelheden tot niet meer dan 80 mm/s; als algemene regel zou het verminderen ervan met 15-20% ten opzichte van de omtreksnelheden moeten werken. Als alternatief kan het vergroten van de extrusiebreedte van de vulling, ongeveer 120% breder dan de mondstukdiameter, helpen een betere dekking te krijgen. Het kan ook nuttig zijn om de PTFE-buizen te controleren op verstopping.
- Hiaten tussen de vulling en muren: Wanneer de vulling niet goed aansluit op de randen vanwege slicerinstellingen die overlap voorkomen of beperken, is het onderdeel intern zwakker. Een oplossing is om de instelling voor overlap tussen wand en vulling op de slicer te verhogen van, in het geval van Bambu Studio, de standaardwaarde van 15% naar ongeveer 20%; het kan ook worden gemeten tot ongeveer 0,2 mm. Houd er rekening mee dat het te veel verhogen ervan kan leiden tot visuele defecten. Een lichte verlaging van de vulsnelheid kan ook helpen voor een betere fusie.
- Ongepast infill-patroon: Het gebruik van een snel maar zwak patroon, zoals lijnen of bliksem, voor dragende componenten kan leiden tot falen van de constructie, zelfs als de kwaliteit van de afdruk op peil is. Soms kunnen deze problemen worden opgelost door gewoon het juiste invulpatroon te kiezen, zoals kubisch of gyroïd voor op sterkte gebaseerde onderdelen; sommige slicers bieden specifieke instellingen, zoals PrusaSlicer's “Infill Density Gradient”, voor een dichtere vulling nabij de buitenmuren, wat de sterkte verbetert zonder de printtijd te belemmeren.
- Verkeerd uitgelijnde vulling: Er zijn momenten waarop de vulling niet laag voor laag op één lijn ligt of het lijkt alsof deze over de afdruk drijft. Dit kan gebeuren als gevolg van hardwareproblemen zoals losse riemen, problemen met de katrol of zelfs slicer-instellingen die de snelheidslimiet van de printer verhogen. De oplossingen hiervoor zijn eenvoudig omdat het probleem in de hardware wordt geïdentificeerd en daar moet worden verholpen door ervoor te zorgen dat de banden dat ook zijn goed vastgedraaid. Snijmachines zoals Cura hebben een versnellingscontrole-instelling, die niet te hoog mag zijn, bijvoorbeeld boven de 1.000 mm/s2, anders kan de eikel naar de printer de vulling destabiliseren en verkeerd uitlijnen.
Het is belangrijk om deze invulinstellingen op de slicer te verfijnen en regelmatig de hardware van de printer te controleren. Dit verbetert de kwaliteit van de print en verlengt de functionele levensduur van het onderdeel
Variabele invulinstellingen
Naast patroon en dichtheid zijn er nog twee andere opmerkelijke infill-instellingen die de moeite waard zijn om te kennen. Hoewel ze misschien niet de eerste zijn die u zult onderzoeken tijdens uw 3D-printtraject, kunnen ze van pas komen, afhankelijk van de details van het model en de gebruiksscenario.
Variabele instellingen
Infill hoeft niet overal in een model uniform te blijven. Met verschillende slicers kunnen instellingen zoals de vuldichtheid en het aantal muren over geselecteerde gebieden worden gewijzigd, waardoor u extra materiaal kunt plaatsen waar dit nuttig is zonder de dichtheid van de hele afdruk te vergroten.
Bambu Studio biedt hiervoor twee handige manieren. Een Height Range Modifier kan instellingen zoals de schaarse invuldichtheid over een geselecteerd verticaal bereik van het model overschrijven. U kunt bijvoorbeeld 10% vulling gebruiken via het onderste gedeelte van een afdruk en deze verhogen tot 50% boven een gekozen hoogte.
Voor meer gelokaliseerde versterking maakt Bambu Studio het ook mogelijk om modificatorvolumes aan een model toe te voegen. Vormen zoals kubussen kunnen over een bevestigingspunt, schroefnaaf of ander geselecteerd gebied worden geplaatst, en instellingen, waaronder de schaarse vuldichtheid en het aantal muren, kunnen dan alleen worden gewijzigd als de modificator het model snijdt. Dit maakt het mogelijk om een relatief kleine spanningszone te versterken zonder overal elders dezelfde hoeveelheid materiaal toe te voegen.
Bambu Studio bevat ook adaptieve kubieke vulling, die automatisch de grootte van de kubieke structuur varieert, waardoor een dichtere vulling ontstaat die dichter bij de geometrie van het model ligt en een schaarsere vulling verder naar binnen. Support Cubic volgt een verwant principe, maar is in de eerste plaats bedoeld om steeds dichtere ondersteuning te bieden onder interne bovenoppervlakken. Deze patronen kunnen het materiaalgebruik verminderen, maar ze zijn geen vervanging voor opzettelijk gepositioneerde modificatoren wanneer een bepaald gebied mechanische versterking nodig heeft.
PrusaSlicer biedt vergelijkbare controle via Height Range Modifiers voor veranderingen over bepaalde Z-intervallen en Modifier Meshes voor gelokaliseerde veranderingen, zoals het toevoegen van dichtere vulling of extra omtrekken rond een zwaarbelast gebied.
PrusaSlicer's Adaptive Cubic infill biedt een andere automatische aanpak. De cellen worden dichter nabij de oppervlakken van het model en groter naar het midden toe, waardoor het materiaalgebruik wordt verminderd en de ondersteuning voor de bovenste lagen behouden blijft. Het mag echter niet worden beschouwd als een vervanging voor opzettelijk geplaatste wapening.
In Cura kunnen modificerende meshes ook verschillende instellingen toepassen op geselecteerde regio's. Eén manier om ze te maken is door een ondersteuningsblokker toe te voegen en de Per Model-instellingen te wijzigen om instellingen te wijzigen waar deze het model overlapt. Dit kan worden gebruikt om eigenschappen zoals lokale invuldichtheid te veranderen.
Cura biedt ook Gradual Infill aan, waardoor de vuldichtheid in stappen afneemt naarmate de afstand onder een bovenoppervlak groter wordt. Dit kan materiaal- en printtijd besparen, terwijl de dichtere ondersteuning direct onder de bovenste lagen behouden blijft. De solide bovenhuid zelf wordt nog steeds gecontroleerd door de toplaaginstellingen van Cura.
Dikte en hoek van de infilllaag
Sommige slicers kunnen infill afdrukken met een andere laagdikte dan de wanden van het model. Door de dikte van de vullaag te vergroten, kunnen verschillende vullagen minder vaak worden gecombineerd en bedrukt, waardoor de printtijd wordt verkort. Door het gelijk te houden aan de normale laaghoogte ontstaat er vulling op elke laag. Het effect op de mechanische prestaties hangt af van het materiaal, het patroon, de geometrie en de belasting, dus het veranderen van deze instelling mag niet worden behandeld als een universele manier om de sterkte te vergroten.
De vullingsoriëntatie kan ook de mechanische eigenschappen beïnvloeden. Alternerende richtingen zoals +45° en −45° worden vaak gebruikt om relatief evenwichtig gedrag in het XY-vlak te bieden, en kunnen goed presteren onder complexe of veranderende belastingen. Ze zijn echter niet overal de sterkste keuze. Als de hoofdlastrichting bekend is, kan het dichter bij die belasting oriënteren van extrusiepaden een grotere sterkte in die richting opleveren. Bij het ontwerpen van functionele afdrukken moet daarom rekening worden gehouden met de oriëntatie van het onderdeel en de omtrekindeling naast de invulhoek.
Artistieke vulling
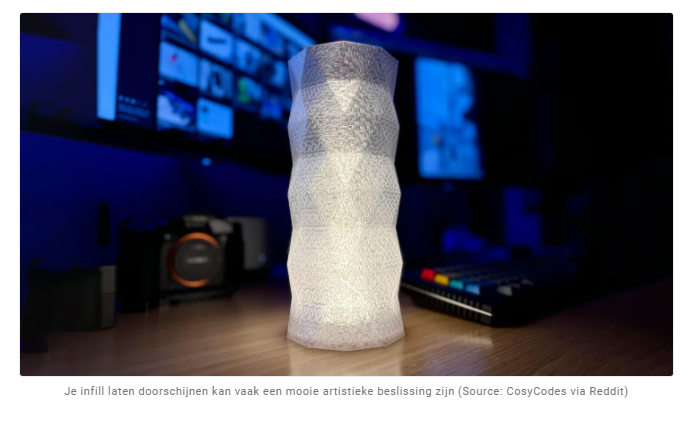
Infill kan ook onderdeel worden van het uiterlijk van een afdruk in plaats van erin verborgen te blijven. Patronen zoals gyroïde, driehoeken, honingraat of andere geometrische structuren kunnen decoratieve roosters produceren voor sieraden, ornamenten en tentoonstellingsstukken.
Door het aantal bovenste of onderste massieve lagen op nul te zetten, kan de vulling op die vlakken zichtbaar worden, terwijl het verminderen van het aantal muren of perimeters dit rond de zijkanten kan onthullen. Niet elk patroon blijft zelfdragend wanneer de omringende schaal wordt verwijderd, dus het controleren van de preview van de slicer voordat deze wordt afgedrukt is bijzonder belangrijk.
Een kleiner mondstuk kan fijnere roosterdetails reproduceren wanneer het ontwerp dit vereist, maar er is geen enkele mondstukgrootte of filamentkleur die het beste werkt voor invulkunst. Patroon, dichtheid, oriëntatie, materiaalkleur en doorschijnendheid, en de omringende schaal kunnen allemaal worden aangepast om verschillende visuele effecten te produceren.
Reactie plaatsen
Reacties