

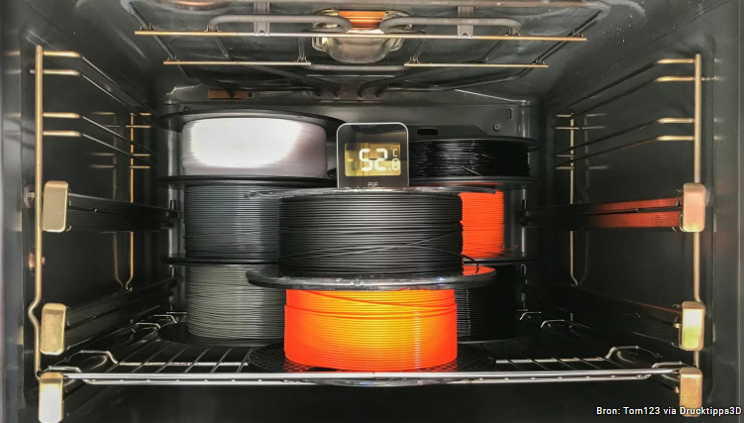
Het drogen van filament is belangrijk, maar het goed drogen van filament is nog belangrijker. Leer de wetenschap achter wat vocht en drogen doet met polymeerfilament om uw drogen elke keer perfect te krijgen.
3D-printhobbyisten en professionals hebben de boodschap gekregen over natte gloeidraad en de stringing- en printfouten die dit veroorzaakt. Zozeer zelfs dat er een nieuw probleem opduikt: overgedroogd filament.
Met overdrogen bedoelen we niet vaak drogen bij de voorgeschreven temperatuur en tijd. Overdrogen is het blootstellen van uw filament op de verkeerde temperatuur, te lang, wat de moleculaire structuur van sommige polymeren kan beschadigen. Dit heeft een negatieve invloed op de sterkte, de hechting van de laag en resulteert in brosheid. Het is ook erg moeilijk om te printen met overgedroogd filament, omdat het filament zelf kan breken, ongelijkmatig kan extruderen en eventuele resulterende afdrukken oppervlaktescheuren kunnen vertonen.
Of je nu honderden of tienduizenden dollars hebt geïnvesteerd in filament, het loont om een plan te hebben om het correct te drogen en het vervolgens droog te houden. Hier onderzoeken we hoe u kunt zien of uw filament te nat of te droog is, wat de beste praktijken zijn om het goed te drogen en hoe u het droog kunt houden (zowel budget- als pro-oplossingen).
Te nat of te droog?
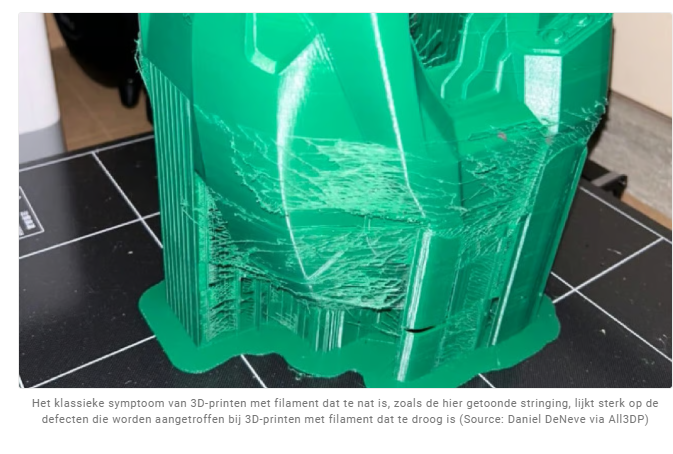
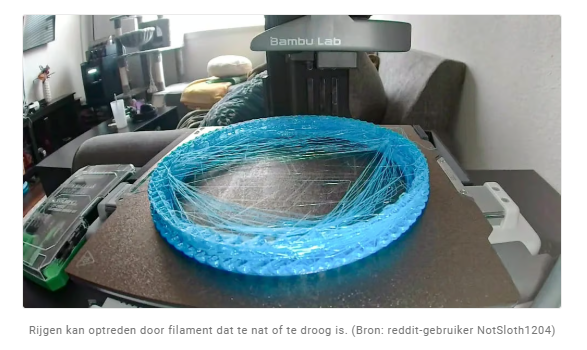
Misschien bent u al bekend met de problemen die nat filament veroorzaakt, zoals knallende of krakende geluiden tijdens het extruderen; ernstig rijgen, klodderen of sijpelen; ongewoon getextureerde of “fuzzy”-oppervlakken op afdrukken; en ongelijke extrusielijnen. Minder opvallend is de verminderde sterkte van het onderdeel en de hechting van de laag.
Nat filament kan buigzaam aanvoelen, het kan zelfs een beschimmelde geur of vervaagde kleur hebben.
Aan de andere kant van het spectrum, wanneer het filament te droog is, zijn er even negatieve resultaten en vergelijkbare kenmerken. U kunt een slechte hechting van de laag of ruwe oppervlakken opmerken. Bros filament kan tijdens het hanteren gemakkelijk breken of breken, en er kunnen ook problemen zijn met rijgen, klodderen of andere extrusieproblemen als gevolg van veranderingen in de vloei-eigenschappen van het filament.
Droog filament kan broos aanvoelen, gemakkelijk barsten of breken en aan zichzelf op de spoel blijven plakken.
Omdat te natte en te droge filamenten enkele kenmerken gemeen hebben, hoe kun je ze dan uit elkaar houden?
Een manier om te vertellen is het gewicht van de gloeidraad. Wanneer het materiaal water heeft opgezogen, zal het eigenlijk meer wegen met een paar gram. Het meten hiervan is echter niet zo eenvoudig als het klinkt. Die spoel van 1 kg weegt niet precies 1.000 gram; er is het gewicht van de spoel en er zijn ook kleine variaties in de precieze hoeveelheid materiaal die op elke spoel wordt gewikkeld. Bovendien kan de hoeveelheid vocht die het printen kan beïnvloeden in het kleine milligrambereik liggen.
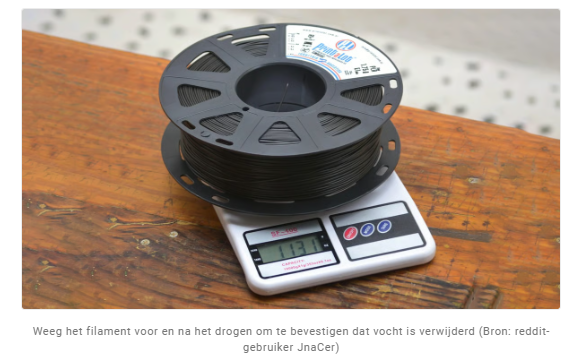
Lezers hebben All3DP verteld dat ze vaak op een precieze schaal een nieuwe spoel rechtstreeks uit het zakje wegen en dat nummer ter referentie registreren. Droog vervolgens de spoel af en weeg hem opnieuw. Hoewel dit een manier is om te bewijzen of te weerleggen dat uw materiaal was vochtig en nu niet, het geeft geen informatie vóór het drogen. Bovendien kunnen kartonnen spoelen meer vocht vasthouden dan plastic spoelen, zodat je alleen al door de spoel milligram water kunt verliezen.
Een andere methode is het snijden van twee stukken filament, misschien elk 200 mm. Droog er één en vergelijk dan hun gewicht. Je zou de gloeidraad ook in een afgesloten zakje kunnen doen met een vochtindicator (, overal verkrijgbaar voor minder dan $30) voor een paar uur. Als de vochtindicator de relatieve vochtigheid in het zakje boven de 40% aangeeft, heeft u waarschijnlijk een vochtig filament.
Omdat het niet eenvoudig of snel is om te bepalen hoeveel vocht uw filament al bevat, lijkt het misschien alsof de beste route is om het gewoon te drogen voordat het voortdurend wordt gebruikt. In feite wordt dit door veel materiaalproducenten aanbevolen met betrekking tot vele soorten polymeerfilamenten, zoals nylon.
Het drogen van reeds droog filament kan echter gevolgen hebben, afhankelijk van het materiaal en uw droogproces. Maar voor alle duidelijkheid: de meeste polymeertypen kunnen herhaaldelijk en zonder schade worden gedroogd, zolang u de aanbevelingen van de fabrikant voor het drogen nauwgezet opvolgt. Waar het drogen doorgaans misgaat, is het gebruik van de verkeerde temperatuur (too high) of te lang drogen.
Laten we eens goed kijken.
Drogen of niet drogen?
Als je iemand bent die 3D-printforums leest of 3D-printing YouTube-video's bekijkt, dan ben je twee soorten mensen tegengekomen: degenen die hun filament nog nooit hebben gedroogd en geen enkel probleem hebben gehad en niet begrijpen waar al het uitdrogende gedoe over gaat; en degenen die hun filament voor elk gebruik religieus drogen en vochtgecontroleerde opslag hebben. Alle anderen zitten ergens in het midden.
Het punt is dat als uw bedrukte onderdelen een laaghechting, sterkte en oppervlaktekwaliteit krijgen die voor u acceptabel is, u blijft doen wat u doet. Maar als u niet de kwaliteit krijgt die u verwacht, is het probleem ( heel vaak) de toestand van uw filament.
Als u 3D-print voor of als uw bedrijf, heeft u bedrijfsbrede processen nodig om ervoor te zorgen dat uw materialen altijd in de optimale staat zijn.
Wanneer moet je drogen?
In een perfecte wereld, de beste manier om filament in topconditie te houden om te voorkomen dat het ooit droogt, vooral met hitte. Er zou “should” geen reden moeten zijn om gloednieuw filament te drogen dat in een luchtdicht zakje wordt geleverd. Vermoedelijk werd dit materiaal in een geschikte omgeving vervaardigd en verpakt. Maar dit is niet altijd het geval. Sommige fabrikanten, zoals Bambu Lab en Prusa, raden u zelfs aan om vóór elk gebruik specifieke materialen, zoals TPU en PA (nylon), te drogen. (All3DP is naar de filamentfabriek van Prusa geweest en het is state-of-the-art, dus de droge aanbeveling is waarschijnlijk slechts een voorzorgsmaatregel.)
Dit brengt het feit naar voren dat niet alle polymeren hetzelfde zijn als het gaat om hun reactie op vocht. Sommige polymeerfilamenten, zoals PLA, hoeven mogelijk nooit te worden gedroogd, terwijl andere, zoals nylon, snel vocht uit de omgeving absorberen.
Het is hygroscopisch, niet Hydroscopic
Misschien heb je de term “hygroscopic” gehoord als het gaat om filamenten, die betrekking heeft op hoe de moleculaire structuur van het polymeer vocht absorbeert, bijvoorbeeld zeer hygroscopisch. Gelukkig is het kenmerk meetbaar en een nuttig datapunt om meer te weten te komen over uw filament.
Er zijn verschillende methoden om dit kenmerk van een polymeer te meten, maar als het om 3D-printfilament gaat, ziet u mogelijk een vermelding van “vochtabsorptiesnelheid” (MAR) door de fabrikant —, hoewel dit geen standaardmaatstaf is op een materiaalgegevensblad.
MAR wordt doorgaans uitgedrukt als de procentuele toename van het gewicht van het materiaal na blootstelling aan een vochtige omgeving gedurende een specifieke periode, vaak 24 tot 48 uur, onder gecontroleerde omstandigheden van temperatuur en relatieve vochtigheid, gewoonlijk 50%. Een MAR van 0,1% is bijvoorbeeld niet de hoeveelheid geabsorbeerd vocht, maar eerder hoeveel meer het filament zal wegen bij blootstelling aan typisch vocht gedurende een dag of twee.
Leg niet te veel belang aan de 24 tot 48-uursmeting die wordt gebruikt bij typische MAR-tests. Dit betekent niet dat het prima is om je filament zes uur of zelfs maar één uur buiten te laten. De snelheid van vochtopname wordt rechtstreeks beïnvloed door de relatieve vochtigheid van uw environment. Hogere luchtvochtigheidsniveaus en temperaturen verhogen de hoeveelheid beschikbare waterdamp, wat leidt tot een snellere opname door hygroscopische materialen.
Op dezelfde manier betekent een filament met een lage MAR van 0,1% niet dat dit de maximale hoeveelheid vocht is die het materiaal kan absorberen. Hoe langer een materiaal wordt blootgesteld aan vocht, hoe meer het kan absorberen tot aan het verzadigingspunt, dat ook wel vochtevenwicht of evenwichtsvochtgehalte (EMC) wordt genoemd.
Elk materiaal heeft een uniek vochtevenwicht, dat is het punt waar geen vocht meer kan worden opgenomen in de gloeidraad en zijn volledig ‘wet’. Voor materialen als PLA is dit evenwicht minder dan 1% ( op gewichtsbasis) en “over het algemeen is alles minder dan 1% verwaarloosbaar, zegt Luke Taylor bij filamentmaker PolyMaker. “Dit is de reden waarom PLA zo vriendelijk is en je maandenlang een spoel bovenop je printer kunt laten zitten en het komt nog steeds goed.”
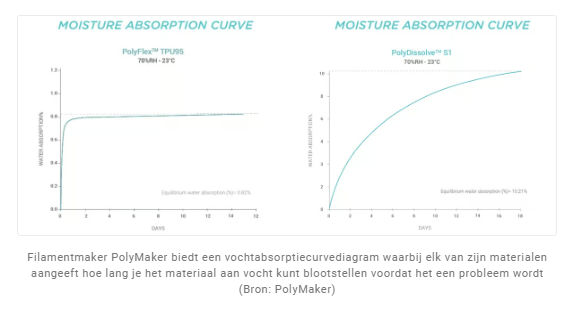
Materialen als nylon hebben echter een veel hoger evenwicht. Voor nylon PA6 bedraagt dit ongeveer 3,3%, wat op dit moment ook het geval is, er zit zoveel vocht in het filament dat wanneer het wordt gesmolten in de hete (printtemperatuur rond 270°C) het vocht kookt en naar buiten scheurt. “Dit verpest de oppervlaktekwaliteit, laaghechting en maakt afdrukken draderig, zegt Taylor. “PVA is zelfs nog erger, bereikt een evenwicht van meer dan 10% en staat erom bekend onbedrukbaar te worden in vochtige omgevingen.”
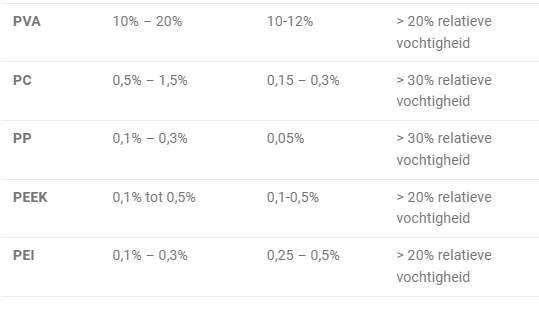
Waarom zou u zich zorgen maken over de MAR en het evenwicht van uw filament? Hoewel we hieronder het typische bereik van 12 polymeren vermelden, kun je het beste naar deze metingen zoeken uw merk filament, indien aanwezig, om precies te weten hoe vochtabsorberend uw filament is.
Er zijn zoveel verschillende formuleringen van filamenten met verschillende additieven zoals weekmakers, stabilisatoren, vulstoffen of pigmenten, dat het mogelijk niet past in het “typical”-gedrag en mogelijk unieke droogmethoden nodig heeft.
Een andere reden om naar deze gegevens te zoeken, is om deze te vergelijken met soortgelijke filamenten voordat u koopt. Tegenwoordig streven sommige materiaalmakers ernaar formuleringen van nylon te maken, bijvoorbeeld met zeer lage MAR-getallen, dat is een sterk verkoopargument voor drukbewerkingen met een hoog volume waarbij altijd droog materiaal bij de hand moet zijn.
PolyMaker biedt een “Moisture Absorption Curve”-diagram bij elk filament (zie hierboven), dat aangeeft hoe lang je het kunt weglaten voordat het te nat wordt om mee te printen, dat is MAR rond de 0,8 tot 1%, zegt Taylor.

Altijd Droog Nylon, Zelden Droog PLA
Zoals je kunt zien in de grafiek hierboven, is nylon erg hygroscopisch en PLA niet. Als u het op de juiste manier bewaart, hoeft u uw PLA misschien nooit te drogen, maar moet u vaak uw nylon drogen en er zelfs mee printen terwijl het in een droge doos zit.

Hier in het All3DP Lab streven we er over het algemeen naar om PLA in het originele zakje op te slaan, maar we hebben ons schuldig gemaakt aan het weglaten ervan in ons laboratorium en, eerlijk gezegd, we hebben geen problemen gehad met de meeste PLA. Wanneer we printen met nylon of TPU, kunnen we vochtproblemen gaan zien.
Ook, afhankelijk van het klimaat waar u woont en het type huis of gebouw waarin u 3D print, kan het vochtgehalte van nature laag zijn en hoeft uw PLA mogelijk nooit te worden gedroogd.
Maar voordat u standaard al het nieuwe filament droogt, test u het met een korte film kalibratiemodel. Als u geen problemen met het rijgen of extrusie ziet, kunt u uzelf de tijd en de tijd besparen potential afbraak van de materialen door deze niet te drogen.
Hoe Filament drogen (Doe dit) niet
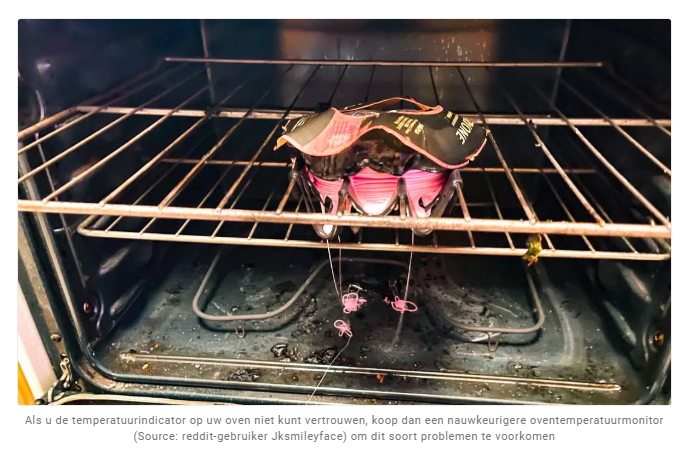
“Zodra het filament te veel is gedroogd tot het punt van brosheid, is er helaas geen effectieve methode om de oorspronkelijke eigenschappen te herstellen, zegt Rémy Marac van filamentmaker FormFutura. “Dit maakt het cruciaal voor gebruikers om hun filament nauwlettend te volgen tijdens het droogproces.”
Zoals we al hebben besproken, reageren polymeren anders op vocht. Ze reageren ook anders op drogen, vooral op het verwarmingsgedeelte van drogen. Sommige polymeren zijn zeer moeilijk te drogen, terwijl andere relatief gemakkelijk kunnen beschadigen.
Toen we polymeerwetenschapper Brian Alexander van Syensqo Specialty Polymers vroegen naar overdrogend filament, legde hij uit dat sommige materialen, zoals nylons, worden gevormd door “omkeerbare condensatiereacties”. Dus voor deze materialen hoef je alleen maar water toe te voegen om het watergehalte te krijgen waar je het nodig hebt. Alexander, gespecialiseerd in PEEK- en PPSU-materialen, zei dat hij geen klanten tegenkomt die te veel filament drogen.
Sommige polymeren kunnen dus te redden zijn als ze te gedroogd zijn, terwijl andere dat niet zijn. Welke is welke? Sommige polymeren gemaakt met condensatiereacties omvatten PLA, PETG, PA (nylon), PC, PEI en TPU. Maar nogmaals, de toevoeging van additieven in filament kan het vermogen van deze polymeren om te worden gerehydrateerd beïnvloeden.
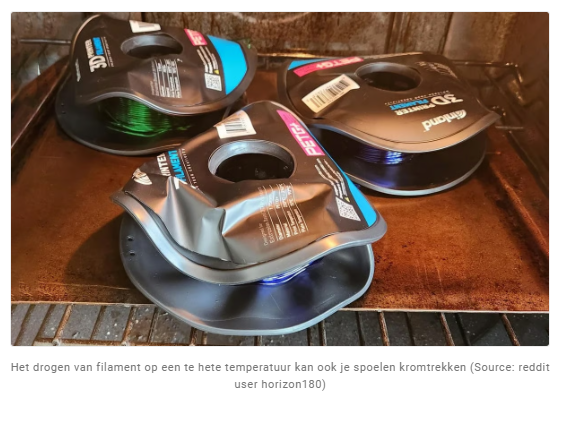
Droog niet te heet
Overmatige warmte is een van de duidelijkste manieren om filament te beschadigen tijdens het drogen. Twee thermische eigenschappen die u voor een polymeer kunt zien, zijn de glasovergangstemperatuur (Tg) en de smelttemperatuur (Tm), maar geen van beide mag worden behandeld als een universele drooglimiet.
De glasovergangstemperatuur is het bereik waar de amorfe gebieden van een polymeer mobieler worden en het materiaal in het algemeen zachter wordt. Er is echter geen regel dat filament altijd onder de Tg moet worden gedroogd. Sommige materialen, met name bepaalde nylons, hebben door de fabrikant aanbevolen droogtemperaturen op of boven hun Tg. De juiste droogtemperatuur hangt af van het specifieke polymeer, de formulering, de additieven en zelfs de spoel, dus de instructies van de filamentfabrikant moeten prioriteit krijgen.
Waar het om gaat is het vermijden van temperaturen die hoog genoeg zijn om het filament of de spoel te verzachten of te vervormen. Als het filament tijdens het drogen te zacht wordt, kunnen aangrenzende windingen aan elkaar plakken, kan het filament ovaal worden of anderszins vervormd raken en kan de spoel kromtrekken. Elk van deze problemen kan later voedingsproblemen of inconsistente extrusie veroorzaken.
De smelttemperatuur, Tm, is voornamelijk van toepassing op semi-kristallijne polymeren en markeert het bereik waarin hun kristallijne gebieden smelten. Het is geen nuttig doelwit voor droogtemperaturen, die normaal gesproken veel lager zouden moeten zijn. Amorfe polymeren zoals ABS hebben ondertussen geen echte smelttemperatuur in dezelfde zin en worden in plaats daarvan geleidelijk zachter boven hun Tg.
Het is ook de moeite waard om smelten te scheiden van thermische degradatie. Een polymeer wordt niet noodzakelijkerwijs afgebroken simpelweg omdat het zijn smelttraject bereikt. In feite worden semi-kristallijne filamenten tijdens het printen routinematig boven hun Tm geëxtrudeerd. Thermische afbraak is afhankelijk van zowel de temperatuur als de belichtingstijd en kan optreden als een materiaal te lang te heet wordt gehouden. Mogelijke tekenen zijn onder meer verkleuring, geur, veranderingen in viscositeit of verslechterde mechanische eigenschappen.
Voor het drogen zijn Tg en Tm dus nuttige achtergrondinformatie, maar ze mogen niet worden gebruikt om een droogtemperatuur te berekenen. Gebruik de aanbevolen temperatuur en duur voor het specifieke filament en zorg ervoor dat de spoel zelf deze omstandigheden kan verdragen.
Belangrijke temperaturen van gloeidraadpolymeren*
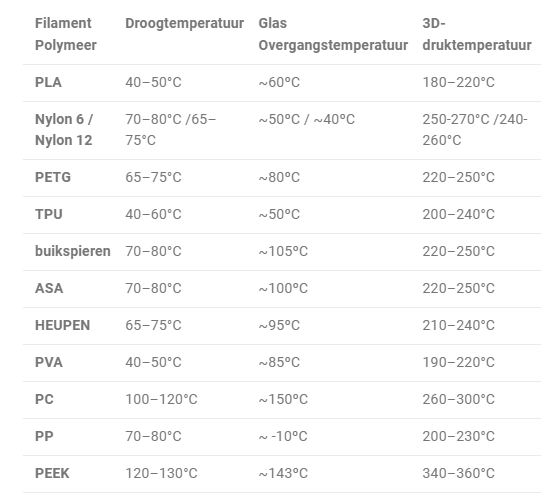
* We kunnen niet genoeg benadrukken dat dit gemiddelden of typische cijfers zijn voor filamentpolymeren en u moet altijd naar het technische gegevensblad (TDS) van uw specifieke filament kijken voor nauwkeurige cijfers.
Zoals u uit de bovenstaande grafiek kunt zien, zou de ideale droogtemperatuur voor u PP veel te heet zijn voor uw TPU, aangezien de droogtemperatuur voor PP dichtbij de Tg TPU ligt. Je zou deze twee soorten filament niet in dezelfde oven willen doen om te drogen.
Droog niet te lang
We konden niet te lang gegevens vinden over de effecten van het drogen van polymeren, maar het spreekt voor zich dat als een fabrikant 6 uur drogen aanbeveelt, u zich aan die tijd moet houden. Zal 12 uur in plaats van 6 het filament beschadigen? Opnieuw hebben we alleen anekdotisch bewijs van gebruikers die hebben opgemerkt dat broosheid zich in hun filament vormde door het in de oven te vergeten of langer dan de aanbevolen tijd te drogen.
Een goede praktijk zou zijn om minder tijd te drogen dan meer, maar altijd de aanbevelingen van het specifieke merk op te volgen.
Om te illustreren hoeveel een materiaal, bijvoorbeeld nylon, per merk en formule verschilt als het gaat om drogen, vermelden we hieronder de drooginstructies of vijf soorten nylonfilament.
5 verschillende manieren om nylon te drogen
Maak je niet te veel zorgen over te vaak drogen
Hoewel er in de industrie al lang advies bestaat dat herhaalde cycli of vochtabsorptie en drogen de oppervlakte-eigenschappen van het filament kunnen beïnvloeden, wat mogelijk kan leiden tot verhoogde ruwheid of onregelmatigheden, de wetenschap bewijst dat niet.
Sommige vochtgevoelige polymeren kunnen hydrolytische afbraak ondergaan wanneer ze bijvoorbeeld onder water staan. Maar in gewone omgevingen werkt geabsorbeerd vocht voornamelijk als weekmaker en duidt dit niet noodzakelijkerwijs op aanzienlijke schade.
A 2026 studie specifiek onderzocht ABS-filament onderworpen aan 1–10 vochtabsorptie–desorptiecycli en ontdekte dat herhaald drogen niet inherent schadelijk is, op voorwaarde dat het filament wordt gedroogd binnen de door de fabrikant aanbevolen temperatuur en tijdslimieten. Elke droogcyclus voegt echter thermische blootstelling toe, dus onnodig hoge temperaturen of te lange verwarming kunnen bijdragen aan thermische of oxidatieve afbraak in gevoelige polymeren.
Dit onderzoek naar ABS geldt uiteraard niet voor elk polymeer.
Zoals we hierboven vermeldden, bevatten veel filamenten additieven zoals weekmakers, stabilisatoren of pigmenten die hun bedrukbaarheid of prestaties verbeteren, maar herhaaldelijk drogen/verwarmen kan ervoor zorgen dat deze additieven na verloop van tijd verdampen of afbreken, leidend tot veranderingen in materiaaleigenschappen, zoals verminderde slagvastheid
Hoe Filament Goed Drogen
“Als het vocht in filament wordt opgenomen, is het niet zoals water in een spons waar het gemakkelijk kan worden uitgeperst, merkt” Taylor op bij PolyMaker. “Het watermolecuul vormt een polaire binding aan de polymeerketen en fungeert als weekmaker, waardoor de treksterkte en stijfheid worden verminderd, terwijl tegelijkertijd de taaiheid en rek worden vergroot. Om deze reden duurt het nogal wat uren om het filament te drogen, omdat de warmte tijd nodig heeft om de polaire binding te verbreken en het vocht uit het filament te verdampen.”
Dit is het doel van alle filamentdroging, maar hoe dit te doen neemt vele vormen aan.
Er zijn verschillende methoden voor het drogen van filament — filamentdrogers, ovens, dehydrators —, elk met zijn eigen set parameters die verwarrend kunnen worden. Er is zelfs een gebrek aan duidelijke richtlijnen voor het drogen van filamenten in het algemeen, wat verantwoordelijk kan worden gehouden voor de prevalentie van overdroging.
Bijvoorbeeld, Bambu Lab stelt voor om zijn PC-filament acht uur lang in een geforceerde luchtoven te drogen bij 75 – 85 ºC, maar beveelt aan dezelfde PC te drogen in een verwarmde bouwkamer van een Bambu Lab printer op 90 – 100 ºC gedurende 12 uur. Klinkt eenvoudig genoeg.
Maar wat als je een filamentdroger gebruikt, zoals de PolyDry van PolyMaker? Met die machine kun je geen temperaturen instellen en in plaats daarvan heb je “power levels”. PolyMaker raadt aan om elk PC-filament op vermogensniveau drie, dat naar eigen zeggen minder dan 70°C bedraagt, gedurende zes uur te drogen. Maar dit is een lagere temperatuur en minder tijd dan Bambu Lab aanbeveelt.
Hoe weet je zeker dat je droogt als je filamentmaker het ene zegt en je filamentdroger het andere? Laten we de filamentdrogers eens nader bekijken.
Filamentdrogers
U hoeft geen filamentdroger te kopen om uw filament te drogen, maar het is naar onze mening de beste optie omdat de meeste worden geleverd met failsafes die overdrogen helpen voorkomen, zoals automatische uitschakelingen. Veel industriële FDM's, zoals de Stratasys F3300, de Apium P400 en de 3ntr Spectral 30, hebben ingebedde materiaaldrogers. Toch zijn deze doorgaans slechts voor vier of zes spoelen tegelijk.
Wij dekken de filamentdrogers op consumentenniveau en filamentdrogers op professioneel niveau in andere artikelen gaan we hier niet op elke machine in, maar als je er een koopt, bedenk dan dat de maximale temperatuur niet heet genoeg wordt voor materialen als PAHT(, instelbare materiaalspecifieke droge instellingen (hoewel u hier niet alleen op vertrouwt, lees dan altijd de drooggids van het specifieke merk) en de juiste capaciteit.
Veel droogoplossingen, van de consumentgerichte Sunlu Filadryer S4 tot de BigRep Drycon, hebben vooraf geconfigureerde temperatuur- en duurinstellingen van veelgebruikte filamenten, zoals PLA, ABS, PETG, evenals TPU, PA en PC. Toch kunnen polymeren, zoals we al hebben besproken, sterk variëren per merk. Zorg ervoor dat u met uw filamentdroger de instellingen handmatig kunt overschrijven naar wat elke filamentmaker aanbeveelt.
De meeste filamentdrogers gebruiken warmte en geforceerde lucht, maar sommige leveren alleen warmte en je moet ze zo nu en dan openen om het vocht te laten ontsnappen. Warmte alleen is geen effectieve dehydrator.
Om ervoor te zorgen dat uw filament tijdens het printen geen vocht opzuigt, zijn sommige drogermodellen voorzien van een automatisch filamenttoevoersysteem via een teflonbuis.
* Voor speciale filamentdrogers of convectieovens met nauwkeurige temperatuurregelaars, ontworpen voor gelijkmatig, consistent drogen. Dit zijn algemene richtlijnen die mogelijk niet van toepassing zijn op uw merk filament. Controleer altijd de drooginstructies van de fabrikant.
Conventionele Ovens
Wanneer u een oven gebruikt om uw filamenten te drogen, gebruik dan de geforceerde lucht- of circulerende luchtinstelling zodat het vocht uit de ovenkamer kan worden verwijderd. Een te kleine oven, zoals een broodroosteroven, kan de gloeidraad verwarmen, maar het vocht niet effectief verwijderen. Het kan nodig zijn om periodiek de deur( te openen.
Zorg ervoor dat u voldoende ruimte rond uw filament heeft, zodat lucht kan circuleren, stapel geen spoelen op elkaar en meng geen polymeren die verschillende droogvereisten hebben. Een typische thuisconvectieoven kan twee spoelen tegelijk drogen. Zorg ervoor dat u de spoelen uit de buurt van de verwarmingselementen houdt. Laat het materiaal na het drogen afkoelen in de oven, die relatief vochtvrij moet zijn.
Printerkamer of interne droger
Verschillende FDM's op consumentenniveau met verwarmde kamers kunnen ook als effectieve drogers worden gebruikt. Bambu Lab heeft bijvoorbeeld een droge instelling op zijn X1 - en P1-serie 3D-printers. Het raadt aan om het filament in de originele papieren doos te plaatsen en de instructies op het scherm te volgen. Het biedt een lijst met polymeren en aanbevolen warmtebedtemperaturen, allemaal met een duur van 12 uur. Het is essentieel om de spoel elke zes uur om te draaien.
Food Dehydrator
Aan de budgetkant worden voedseldrogers al lang gebruikt om vocht uit filamenten te verwijderen, net zoals bij appels en aardbeien. Het nadeel is dat materiaalmakers deze methode niet hebben omarmd en zelden instructies geven over de temperatuur en tijd van de dehydrator.
Voedselverdelgers, in het algemeen, zorg voor minder precieze temperaturen dan ovens en de temperatuur kan wel 10 graden variëren van het gebied dat het dichtst bij de warmtebron ligt tot het gebied dat het verst weg ligt (voor de eenheden die dat alleen hebben verwarming aan de onderkant). Anekdotisch bewijs toont aan dat uitdrogers er langer over doen om filament te drogen. Dus als u echt wilt weten hoe lang u uw specifieke materialen moet drogen met uw specifieke voedseldroger (or oven voor die kwestie) gebruik de methode die we hierboven hebben genoemd, waarbij u het gewicht meet van een deel ongedroogd filament tot een soortgelijk deel filament uit de dehydrator.
Droogmiddelzakken in verzegelde doos
Je kunt filament niet effectief uitdrogen door gewoon een spoel in een doos met droogmiddel te doen, zelfs als je continu lucht wegpompt.
De kunststofindustrie beschikt over een aantal industriële oplossingen met droogmiddel dat wordt gebruikt voor het drogen van pellets voor spuitgieten en andere kunststofproductieprocessen. Sommige van deze oplossingen omvatten lucht die door een droogmiddelbed wordt geperst om het extreem droog te maken. Deze lucht wordt vervolgens verwarmd tot een gespecificeerde temperatuur en in een droogtrechter gevoerd die het te drogen materiaal bevat. Deze industriële droogmiddeloplossingen hebben hun weg naar de 3D-printindustrie voor filament niet gevonden, waarschijnlijk omdat het volume filament dat doorgaans wordt gedroogd laag is vergeleken met de honderden kilo's plastic pelletmateriaal.
3D printer maker BigRep maakt een droge kast genaamd de BigRep Shield die filament vochtopname zonder warmte voorkomt door te werken in een afgesloten omgeving met luchtcirculatie. Door lucht door een gecontroleerde droogmiddelkamer te leiden, elimineert Shield 99,99% van het vocht in de lucht, zegt het bedrijf. BigRep vervangt het schild echter door zijn nieuwe kast, de Drycon, die wel een verwarmingseenheid bevat om te drogen.
Droge opslag zonder overdrogen

Droge opbergdozen of kasten zijn de beste manier om uw filament weg te houden van de schadelijke effecten van vocht, maar maak niet de fout door te denken dat deze nooit tot overdroging kunnen leiden. Zelfs droogzakjes (als je er voldoende van gebruikt) kunnen het vochtgehalte in een doos verlagen tot het punt waarop het filament dat daar achterblijft gedurende langere perioden wordt beschadigd, hoewel we toegeven, dit zou zeldzaam zijn.
Dit is de reden waarom vochtniveau-indicatoren van cruciaal belang zijn in elke oplossing voor filamentopslag. Alleen door de luchtvochtigheid te controleren, kunt u weten of uw opslag te vochtig of te droog is, of misschien heeft u de doos de laatste keer dat u hem opende niet goed opnieuw verzegeld. Hygrometers, met minder dan $20 per stuk, of kleur die droogmiddelpakketten aangeeft, zijn eenvoudige manieren om het juiste vochtniveau in uw opslag te garanderen.
In de 3D-printindustrie zijn er verschillende oplossingen voor opslag met één spoel, maar deze kunnen duur worden als je honderden rollen hebt.
Andere industrieën hebben de behoefte om producten en materialen droog te houden, dus droge kasten bestaan al heel lang. Professionele fotografen hebben hun camera's lange tijd in droge kasten opgeslagen, terwijl eenheden in een breed scala aan maten worden gebruikt voor printplaten, laboratoriummonsters en elektronica. Het blijkt dat veel van deze ook ideaal zijn voor 3D-printfilament.
Natuurlijk missen ze de toeters en bellen van speciale filamentopslageenheden en is er geen manier om filament rechtstreeks vanuit deze kasten naar uw printer te voeren, maar voor algemene opslag of opslag op langere termijn, deze kunnen een goede keuze zijn zolang ze een relatieve vochtigheid (>30%) kunnen behouden die uw filament nodig heeft. Merk op dat typische cameradroogkasten een minimale RH van slechts 35% hebben, dus zorg ervoor dat u er een vindt die een lagere RH kan bereiken.
Reactie plaatsen
Reacties