

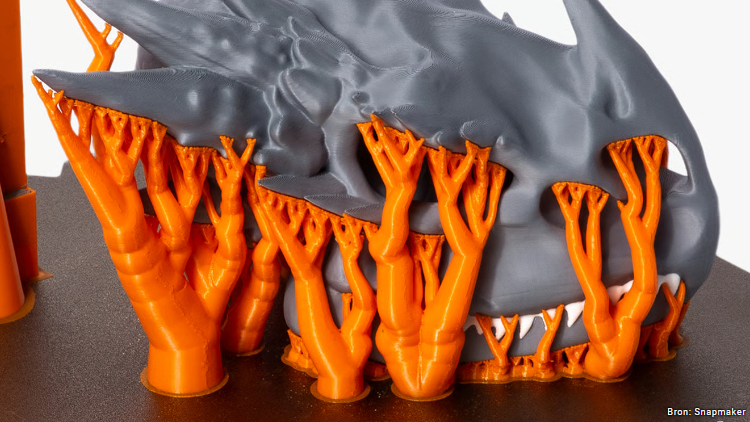
Als u ervaring heeft gehad met een FDM 3D-printer, bent u waarschijnlijk een of twee gelegenheden tegengekomen waarbij u gebruik moest maken van ondersteunende structuren. Als je daardoor ooit twijfels, zorgen of zelfs volledige printfouten hebt gehad, eindigt dat nu. Deze gids is alles wat u moet weten over ondersteunende structuren om zelfverzekerd te zijn bij het gebruik ervan, begin tot eind.
Ondersteuningsstructuren worden beschouwd als een noodzakelijk kwaad in 3D-printen. Ze zijn absoluut essentieel voor modellen met steile overhangen of bruggen, maar ze kunnen frustreren door het materiaalgebruik (costs en waste) te vergroten en meer nabewerkingswerk toe te voegen, en soms zelfs het oppervlak van het model beschadigen. Ondersteuning goed krijgen is daarom een zeer belangrijk aspect van het 3D-printen van ingewikkelde modellen.
Dit artikel breekt elk aspect van 3D printing support structuren, van de types tot de slicer instellingen, zodat u gewapend met de kennis en het vertrouwen kunt printen om perfecte 3D prints te krijgen. Laten we er naar toe gaan.
Ondersteuningsstructuren: wat ze zijn en wanneer u ze nodig heeft
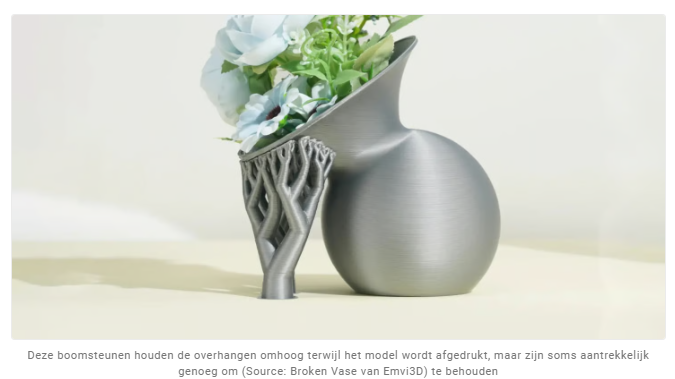
Ondersteuningsstructuren zijn tijdelijke gedrukte functies die delen van een model tegenhouden die anders zouden beginnen te printen met onvoldoende materiaal eronder. Ze zijn meestal nodig onder overhangen en, in sommige gevallen, bruggen.
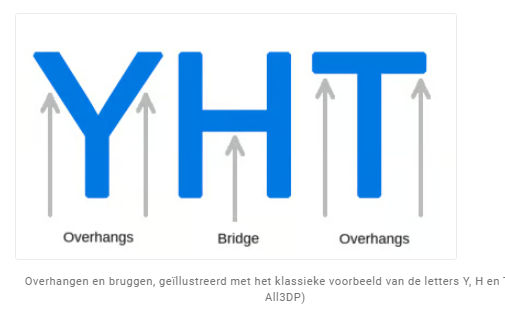
De onderstaande Y-, H- en T-vormen illustreren de basissituaties. Een schuine overhang kan gedeeltelijk ondersteund blijven door de vorige laag, terwijl een horizontale brug zich uitstrekt tussen ondersteunde gebieden. Een horizontale overhang die in de lucht begint, heeft niets eronder en heeft veel vaker ondersteuning nodig.
Overhangen: de 45 graden regel
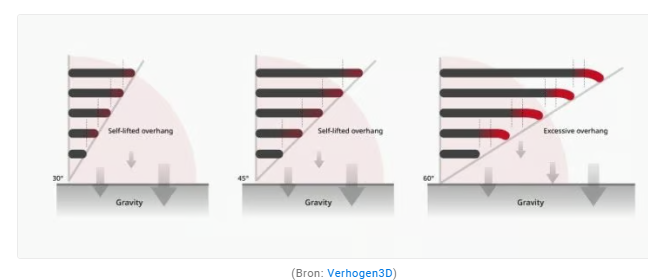
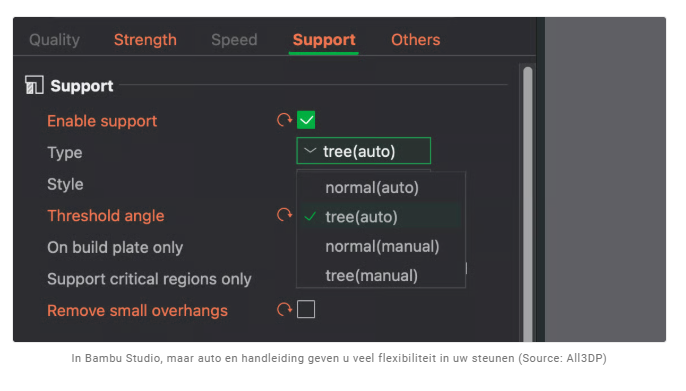
Niet elke overhang heeft ondersteuning nodig. Een veelgebruikt uitgangspunt is de 45-gradenregel: een overhang die zich tot ongeveer 45 graden ten opzichte van de verticaal uitstrekt, kan vaak zonder ondersteuning worden bedrukt, omdat elke nieuwe laag nog steeds voldoende van de laag eronder overlapt. Velen geven echter de voorkeur aan een kleinere graad. De huidige “threshhold angle” van Bambu Studio is standaard ingesteld op 30° wanneer automatisch genereren van ondersteuning is ingeschakeld. Gebruikers kunnen die hoek aanpassen, alleen “support kritieke gebieden selecteren,” of het vakje “verwijder kleine overhangs” aanvinken, dit identificeert kleine gebieden die technisch gezien als overhangen gelden, maar waarschijnlijk zonder ondersteuning kunnen afdrukken, en onderdrukt de ondersteuning onder die gebieden. Dit kan onnodige kleine steuntorens verminderen, materiaal besparen, de printtijd verkorten en minder steunsporen op het model achterlaten.
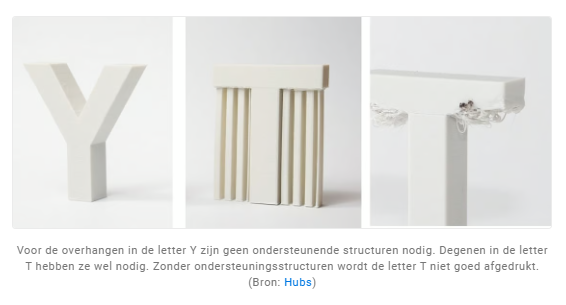
De bovenstaande Y- en T-vormen illustreren het verschil. De armen van de Y strekken zich geleidelijk naar buiten uit, zodat elke nieuwe laag gedeeltelijk ondersteund blijft door de vorige. Als de hoek binnen de mogelijkheden van uw printer blijft, kan de Y meestal zonder ondersteuning worden afgedrukt.
De horizontale armen van de T zijn verschillend. Ze vormen een overhang van 90 graden ten opzichte van de verticaal, waardoor de eerste lagen weinig of niets eronder hebben. Zonder ondersteuning zouden deze extrusielijnen effectief in de lucht worden gedrukt, waardoor verzakking of uitval van de afdruk veel waarschijnlijker wordt.
45 graden is echter geen harde limiet. Hoe steil een overhang uw printer aankan, hangt af van factoren zoals laaghoogte, lijnbreedte, printsnelheid, koeling, materiaal, spuitmondgrootte en de printer zelf. Sommige goed afgestemde machines kunnen goede resultaten opleveren onder aanzienlijk steilere hoeken, terwijl andere het misschien eerder moeilijk krijgen.
Het is ook de moeite waard om op te letten hoe uw slicer de overhanghoek definieert. Verschillende slicers en printerprofielen behandelen 45 graden niet noodzakelijkerwijs als een universele grenswaarde.
Beschouw 45 graden dus als een nuttige vuistregel in plaats van als een garantie. Als oppervlaktekwaliteit belangrijk is, print dan een overhangtest met het door u gekozen materiaal en profiel om erachter te komen wat uw specifieke opstelling betrouwbaar aankan.
Bruggen: is er echt een 10 mm-regel?
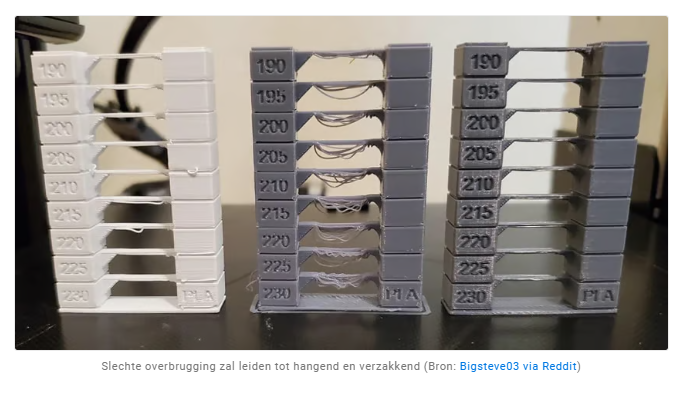
Een brug is een deel van een afdruk dat een opening overspant tussen ondersteunde gebieden. In plaats van filament rechtstreeks op de vorige laag af te zetten, rekt de printer elke nieuwe lijn over de opening. Kortom, goed afgestemde bruggen kunnen vaak succesvol printen zonder ondersteuning.
De algemene vuistregel dat als een brug minder dan 10 mm lang is, de printer deze mogelijk zonder steunen kan afdrukken, is meer een leidraad dat een vaste regel. Hoe ver uw printer schoon kan overbruggen, hangt af van factoren zoals de printer en het hete uiteinde, gloeidraad, koeling, brugsnelheid en -stroom, mondstuk- en laaghoogte, en de vorm en breedte van de overspanning. Een afstand die gemakkelijk op de ene opstelling wordt afgedrukt, kan op de andere slecht doorzakken.
Als uw slicer speciale bruginstellingen biedt, zijn snelheid, doorstroming en koeling nuttige plaatsen om te starten. PLA profiteert vaak van sterke brugkoeling, terwijl materialen zoals ABS en ASA over het algemeen een andere koelbalans vereisen om kromtrekken of slechte laagbinding te voorkomen. Gebruik het materiaalprofiel als uitgangspunt in plaats van één koelregel toe te passen op elk filament.
Voor belangrijke onderdelen print je een brugtest en beoordeel je de oppervlaktekwaliteit die je eigenlijk nodig hebt. Een brug hoeft niet volledig te falen om ongeschikt te zijn: overmatig doorzakken of een ruwe onderkant kan voldoende reden zijn om ondersteuning toe te voegen.
Als u wilt weten welke instellingen u moet aanpassen, bekijk dan onze 6 tips voor perfecte bruggen, maar hier zijn de tips in een notendop:
- Verlaag de temperatuur van de printkop
- Verhoog het tarief van de koelventilator
- Verlaag de extrusievermenigvuldiger
- Verlaag de printsnelheid
- Koop hoogwaardige gloeidraad
- Gebruik Droog Filament
Test eerst de mogelijkheden van uw printer
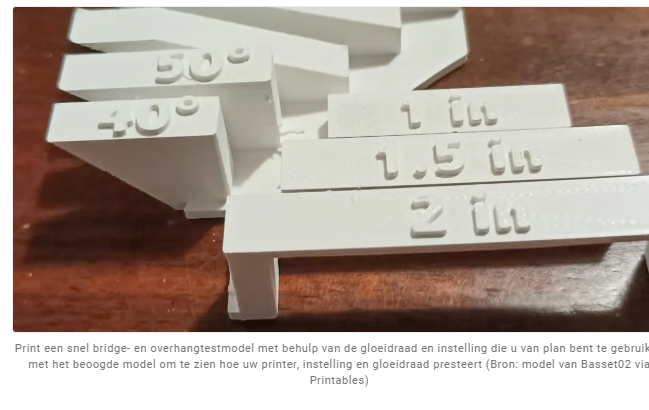
Regels zoals 45° voor overhangen zijn nuttige uitgangspunten, maar uw praktische limiet voor steunen is afhankelijk van een aantal factoren, waaronder uw:
- printer
- filament
- snelheid van de koelventilator
- laaghoogte
- printsnelheid
- modelgeometrie
Een overhang of alles-in-één kalibratiemodel kan u snel laten zien waar de oppervlaktekwaliteit op uw printer begint te verslechteren met behulp van uw gloeidraad. Zoek niet alleen naar volledige printfouten: als een overhang ruw wordt of een brug meer doorzakt dan uw onderdeel kan verdragen, bent u de bruikbare limiet voor die toepassing al gepasseerd.
Vergeet niet dat het resultaat van toepassing is op de combinatie die u hebt getest. Het veranderen van filament, mondstukgrootte, laaghoogte, koeling of het printprofiel kan uw overhang- en overbruggingsprestaties veranderen, zodat het de moeite waard kan zijn om opnieuw te testen na grote veranderingen.
Als u uw printer wilt testen op overhangen, downloadt en drukt u gewoon af dit overhang testmodel. Dit model heeft een reeks overhangen variërend van 20 tot 70 graden in stappen van 5 graden. Om de overbrugging te testen, zal dit schaalvormige ontwerp laten zien hoe ver de envelop kan worden geduwd. Als alternatief kunt u altijd algemene printkalibratiemodellen gebruiken die ook bruggen en overhangen bevatten.
Een ondersteuningstype selecteren: Normaal of boom?
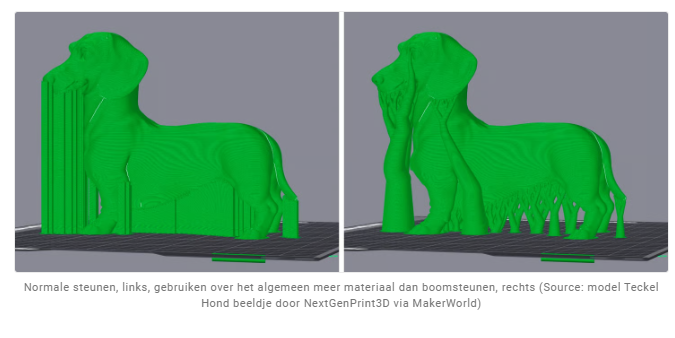
Er zijn twee veel voorkomende soorten ondersteuningsstructuren: — normaal en boom —, met één extra ondersteuningsstructuur die een beetje van beide gebruikt, bekend als hybride dragers, maar daaronder, er zijn tientallen manieren om ze te manipuleren, afhankelijk van welke slicersoftware je gebruikt.
Boom- en organische ondersteuning kunnen het materiaalgebruik en het contact met het onderdeel verminderen, vooral bij onregelmatige geometrie, maar ze zijn niet automatisch het beste voor elke vorm. Conventionele ondersteuning kan nog steeds voordelig zijn onder brede, vlakke oppervlakken of waar een zeer stabiele steunstructuur nodig is.
Verschillende slicers drukken zich op verschillende manieren uit, en omdat we niet iedereen hier kunnen uitleggen zonder een heel witboek te schrijven, raden we aan deze hieronder te bekijken:
Gids voor Slicer-instellingen In:
Normale/roosterondersteuning
“normal”-steunen, ook bekend als lineair, bestaan uit verticale pilaren die de gehele overhang raken. Dit type 3D-printondersteuning werkt voor zowat elke overhang en brug. Ze kunnen echter veel moeilijker te verwijderen zijn en veel waarschijnlijker schade aan het modeloppervlak veroorzaken.
U kunt de instellingen van uw normale steunen aanpassen om het aantal steunen en de hoeveelheid materiaal die ze verbruiken te verminderen. U kunt bijvoorbeeld uw slicer instellen op alleen ondersteuningsgebieden met een overhang van minder dan 15% en uw normale ondersteuningspatroon instellen op “hollow”, zoals in het onderstaande voorbeeld. Elk slicerprogramma heeft zijn eigen instellingen, maar ze lijken allemaal erg op elkaar. We hebben een gids voor Bambu Studio-instellingen op Bambu Studio: ondersteuningsinstellingen – eenvoudig uitgelegd.
Boom/organische ondersteuning
Pas uw ondersteuningsinstellingen in uw slicer aan om meer of minder ondersteuning te bieden door het succes van de afdruk af te wegen tegen de mogelijke schade aan de steunen zelf (Source: All3DP)
Boomachtige steunen zien eruit zoals hun naam doet vermoeden. Dit type 3D-printondersteuning raakt de overhang alleen op bepaalde punten.
Een van de grootste voordelen van boomachtige of organische steunen is dat hun takken rond het model kunnen lopen en alleen contact kunnen maken waar ondersteuning nodig is. Dit kan het materiaalverbruik, de printtijd, de oppervlaktemarkering en de hoeveelheid ondersteuning die moet worden verwijderd, verminderen.
Ze zijn vooral nuttig voor beeldjes, gebogen oppervlakken en ingewikkelde geometrie, maar moderne implementaties zijn niet beperkt tot organische vormen. Afhankelijk van de slicer en het model kunnen boom- of organische steunen ook dichte interfacelagen gebruiken en een veel breder scala aan geometrie ondersteunen dan oudere boomondersteunende systemen.
Voor brede, platte overhangen kan conventionele ondersteuning nog steeds de eenvoudigere of stijvere oplossing bieden. Sommige slicers en workflows maken het ook mogelijk om ondersteuningsstrategieën te mengen of op verschillende manieren op individuele gebieden toe te passen, dus de beste keuze hangt af van de geometrie in plaats van dat één ondersteuningsstijl altijd superieur is.
Hybride ondersteuning
Er is niets bijzonder ingewikkelds aan hybride dragers. De software maakt eenvoudigweg gebruik van zowel lineaire als boomachtige ondersteuning om het model het beste van twee werelden te bieden.
Je hebt misschien de sterke, stabiele lineaire steunen nodig voor een aantal grote overhangen in één deel, maar vertrouw op het lichtgewicht, gemakkelijk te verwijderen in andere secties. Hybride ondersteuning betekent dat u dit kunt doen en het voordeel krijgt dat u beide gebruikt in plaats van slechts één.
Ondersteuningen in het model integreren
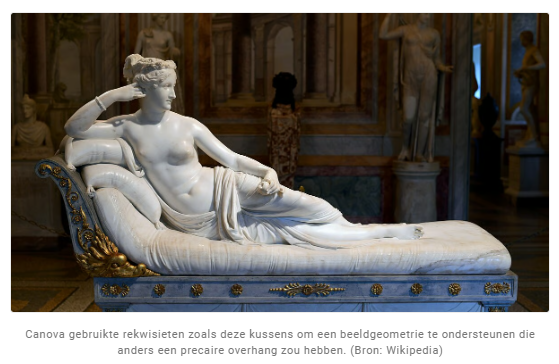
Een truc om ondersteunende structuren te omzeilen, is door elementen aan het model toe te voegen die dezelfde taak uitvoeren. Deze techniek wordt al eeuwenlang door beeldhouwers gebruikt, zoals Antonio Canova hieronder demonstreerde met zijn “Venus Vitrix”-sculptuur.
Hier is de rechterarm een overhang, maar deze wordt ondersteund door de kussens. Het linkerbeen is een andere overhang, maar deze keer fungeren de gebundelde toga's als ondersteuning.
Het integreren van ondersteunende structuren in het ontwerp is meer een kunst dan een wetenschap. Je moet elementen bedenken die tegelijkertijd in het algehele ontwerp passen en de overhangen of bruggen kunnen ondersteunen. Als het correct wordt uitgevoerd, verbetert het de schoonheid van het model en maakt het het printproces vrij van ondersteunende structuren –, waardoor tijd, geld en arbeid worden bespaard.
Afschuiningen
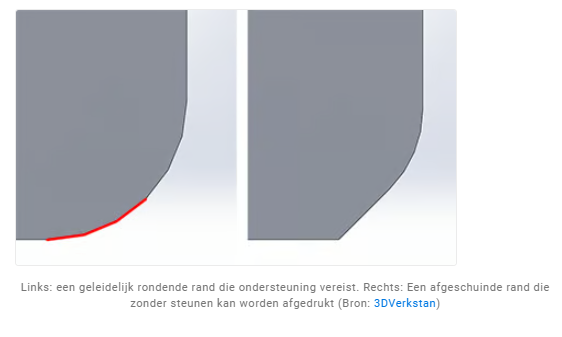
Een andere manier om steunen te elimineren is afschuiningen. Afschuiningen zijn een nette manier om anders vervelende overhangen te veranderen in onschadelijke overhangen met hoeken van minder dan 45 graden.
Als u bijvoorbeeld een licht hellende of gebogen rand heeft, kunt u deze vervangen door een hoekige rand die geen ondersteuning nodig heeft. Een dergelijk hoekig ontwerp wordt een afschuining genoemd.
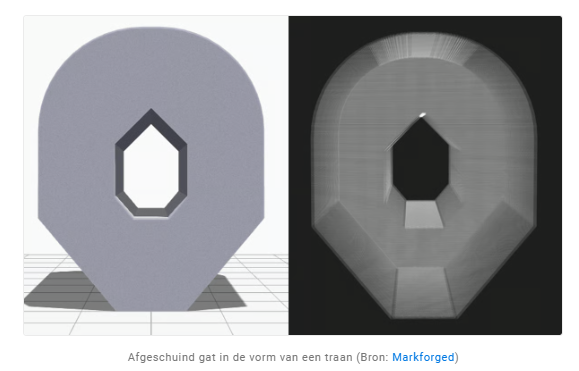
Op dezelfde manier kun je, als je een gat in het model hebt, het omzetten in een afgeschuind gat in de vorm van een traan. Meestal heeft dit geen invloed op de algehele esthetiek van het model. Maar het zal u helpen de steunen te verminderen die nodig zijn om een model te printen.
Splits het model in stukken
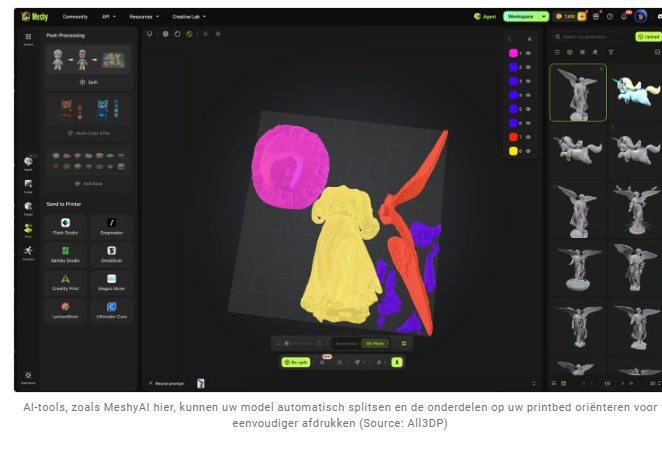
Soms is de eenvoudigste manier om een moeilijk ondersteuningsprobleem te voorkomen, het afdrukken van het object als één stuk te stoppen.
Door een model te splitsen, kunnen voorheen niet-ondersteunde oppervlakken plat op de bouwplaat liggen. Onderdelen kunnen vervolgens worden samengevoegd met lijm, schroeven, pinnen, zwaluwstaarten, stopcontacten of andere uitlijningsfuncties, afhankelijk van de toepassing.
Dit introduceert een montagestap en mogelijk een zichtbare naad, maar het kan veel schonere oppervlakken produceren dan het afdrukken van een zwaar ondersteund model uit één stuk. Het is vooral handig als de natuurlijke splitsing langs een bestaande rand of functie kan worden verborgen.
Heroriënteer het model
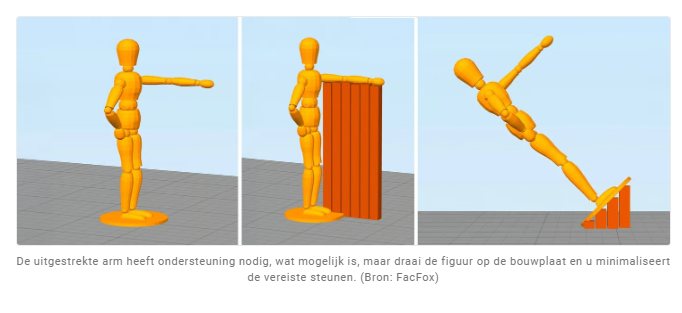
Soms is het minimaliseren van de benodigde draagstructuren net zo eenvoudig als het heroriënteren van het model op het printbed. Het is bijvoorbeeld veel beter om het hieronder afgebeelde open vakje af te drukken met het open gezicht aan de bovenkant.
Denk bijvoorbeeld aan het voorbeeld van dit menselijke beeldje. Als u het model afdrukt zoals het is, moeten we de linkerarm ondersteunen. Het is in principe een lange overhang met een hoek van 90 graden.
Wanneer u de steunen verwijdert, zal dit hoogstwaarschijnlijk vlekken achterlaten aan de onderkant van de arm. Om dat te voorkomen, kunt u het hele model 45 graden draaien en gewoon ondersteuning toevoegen voor de basis van het model. De kwaliteit van de basis van het model doet er sowieso niet zoveel toe. Zo kunt u het model met minder draagconstructies printen en de linkerarm behoeden voor beschadiging.
Dit model is slechts een demonstratie. Meer ervaren makers onder jullie zien de kleine “islands” bij de knie, billen en hoofd waar de printkop in het niets zou uitdrijven en daardoor een behoorlijk lelijke print zou opleveren. Uiteraard zouden deze eilanden ook moeten worden gesteund om dit te voorkomen.
6 Belangrijke Slicer-instellingen voor ondersteuning en hoe ze werken
De huidige slicers bieden een groot aantal ondersteuningsbedieningen, maar slechts een handvol heeft het grootste effect op waar steunen verschijnen, hoe goed ze werken en hoe gemakkelijk ze worden verwijderd.
We zullen waar nodig Cura-terminologie gebruiken omdat deze algemeen wordt erkend, maar andere slicers bieden vergelijkbare controles onder verschillende namen. Het is ook belangrijk om onderscheid te maken tussen de ondersteuningsstructuur zelf, zoals Normaal of Boom in Cura—, en het ondersteuningspatroon, dat bepaalt hoe toepasselijke conventionele ondersteuning wordt gevuld.
De defaults zijn vaak een goed uitgangspunt. Wijzig instellingen om een bepaald probleem op te lossen in plaats van aan te nemen dat dichtere, nauwere of uitgebreidere steunen automatisch beter zijn.
Na elke belangrijke wijziging snijdt u het model in plakjes en inspecteert u de steunen in Voorbeeld. Kijken naar de feitelijk gegenereerde gereedschapspaden is veel nuttiger dan een ondersteuningsinstelling alleen op basis van de numerieke waarde te beoordelen.
Auto-genereren of handmatig?
Hoe weet u waar uw model mogelijk ondersteuning nodig heeft?
De meeste slicers kunnen overhangen markeren terwijl u het model voorbereidt. In Cura worden gebieden die de geconfigureerde overhangdrempel overschrijden weergegeven als overhangende oppervlakken, waardoor het gemakkelijker wordt om delen van het model te herkennen die mogelijk extra ondersteuning nodig hebben.
Ga er echter niet van uit dat elk gemarkeerd gebied het automatisch nodig heeft. Oppervlakken aan de onderkant van het model kunnen al worden ondersteund door de bouwplaat, terwijl kleine overspanningen over gaten of gaten bedrukbaar kunnen zijn als bruggen. Zoals we hebben gezien, hangt de vraag of een overhang of brug daadwerkelijk ondersteuning nodig heeft af van uw printer, materiaal, instellingen en de oppervlaktekwaliteit waarnaar u streeft.
Besteed meer aandacht aan gemarkeerde gebieden die boven de open ruimte beginnen met weinig of geen materiaal eronder. Dit zijn de plaatsen waar ondersteuning het meest waarschijnlijk nodig is.
Als u wilt dat Cura automatisch ondersteuning maakt, schakelt u Ondersteuning genereren in de instellingen Ondersteuning in. Cura genereert dan ondersteuning onder de gebieden die aan de ondersteuningscriteria voldoen, volgens instellingen zoals de overhanghoek, ondersteuningsplaatsing en de geselecteerde ondersteuningsstructuur.
Stop daar niet. Automatisch genereren van ondersteuning is een uitgangspunt, geen garantie dat het resultaat ideaal is.
Schakel na het snijden over naar Voorbeeld en inspecteer de gegenereerde ondersteuning samen met het model. Beweeg door de laagschuifregelaar om te zien waar de ondersteuning begint, hoe deze de overhangen bereikt en of deze is gegenereerd in gaten, holtes, of andere gebieden waar het moeilijk kan zijn om te verwijderen.
Preview is ook handig om het tegenovergestelde probleem op te sporen: een belangrijke overhang die niet genoeg steun heeft gekregen. Als het automatische resultaat geen zin heeft, ga dan terug en pas de relevante ondersteuningsinstellingen aan voordat u afdrukt.
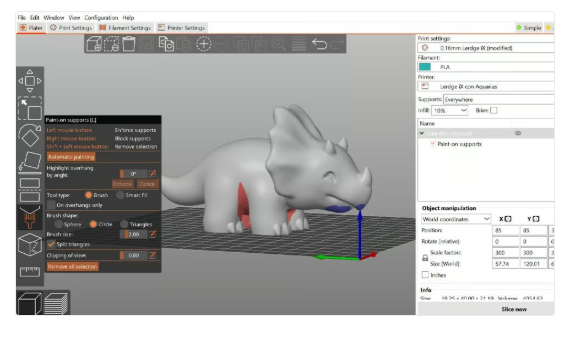
Moderne slicers bieden je ook manieren om automatische beslissingen te overschrijven. Ondersteuningsblokkers of -handhavers, verf-op of handmatig gedefinieerde ondersteuningstools en instellingen per object kunnen helpen onnodige ondersteuning te verwijderen of deze alleen toe te voegen waar ze daadwerkelijk gewenst zijn. De exacte gereedschappen en namen variëren per slicer.
Ondersteuning Structuur Plaatsing
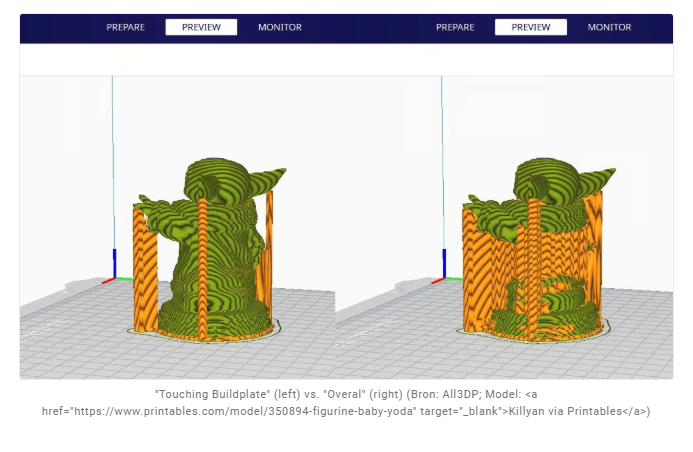
Ondersteuning plaatsing controles waar de slicer is toegestaan om ondersteuning te genereren, niet alleen hoeveel ondersteuning het creëert.
Een optie voor alleen bouwplaten beperkt de steunen tot constructies die uiteindelijk de bouwplaat kunnen bereiken. Dit kan het materiaalgebruik verminderen en voorkomen dat ondersteuning direct bovenop zichtbare modeloppervlakken wordt gebouwd, waardoor het opruimen eenvoudiger wordt.
Het nadeel is dat een geïsoleerde overhang boven een ander deel van het model mogelijk helemaal geen ondersteuning krijgt als de snijmachine er vanuit het bed geen structuur naartoe kan leiden.
Met een optie in overalstijl kan de ondersteuning zowel op het model als op de bouwplaat beginnen. Dit kan een moeilijkere geometrie ondersteunen, maar het vergroot ook de kans op steunsporen en structuren die lastig te verwijderen zijn.
Kies de optie op basis van het model en inspecteer het resultaat in Voorbeeld in plaats van aan te nemen dat ondersteuning voor alleen bouwplaten altijd de voorkeur verdient.
Ondersteuningsdak inschakelen
In Cura maakt een Support Roof deel uit van het bredere Support Interface-systeem. Het is een dichtere laag tussen de hoofdsteunstructuur en de onderkant van het model, waardoor de eerste modellagen een consistenter oppervlak krijgen om op te printen.
Een steundak kan de afwerking onder een overhang aanzienlijk verbeteren in vergelijking met printen direct over een schaars steunpatroon. De wisselwerking is dat, met steunen van hetzelfde materiaal, een dichte interface of een zeer kleine contactspleet de ondersteuning moeilijker te verwijderen kan maken.
Interfaces zijn ook handig voor afdrukken met meerdere materialen. Een oplosbaar of afgescheiden materiaal kan alleen worden gebruikt in de modelcontactlagen, terwijl het grootste deel van de drager in het modelmateriaal blijft, waardoor de benodigde hoeveelheid gespecialiseerd filament wordt verminderd.
X/Y afstandinstelling
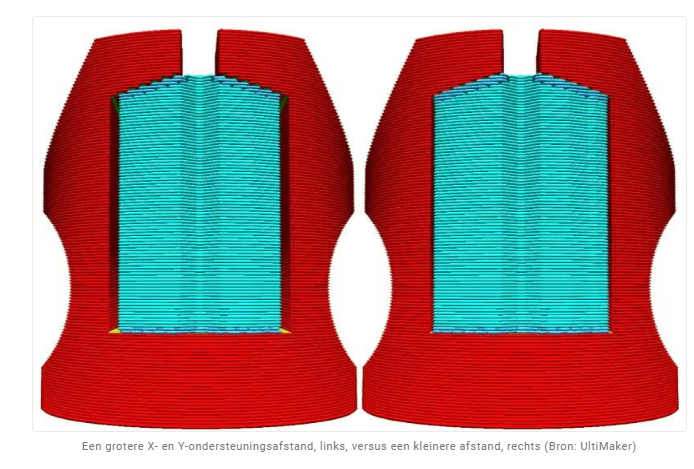
Soms zijn de steunen te dicht bij de buitenwand van het model gebouwd en laten ze sporen achter op het buitenoppervlak. U kunt voorkomen dat dit gebeurt door de verborgen instelling Ondersteuning X/Y Afstand onder de sectie Ondersteuning te gebruiken.
De instelling Ondersteuning X/Y-afstand in Cura regelt in wezen de minimaal toegestane afstand tussen de verticale wanden van het model en een steunstructuur in het X/Y-vlak. Als uw steunstructuren de muren beschadigen of eraan blijven plakken, kunt u de waarde verhogen met stappen van 0,2 mm totdat de muren er glad uitkomen. Zorg er echter voor dat er geen kleine overhangen uit de buitenmuren steken die niet worden ondersteund als u een klein beetje afstand tussen de steun en de muren legt.
Z-afstand
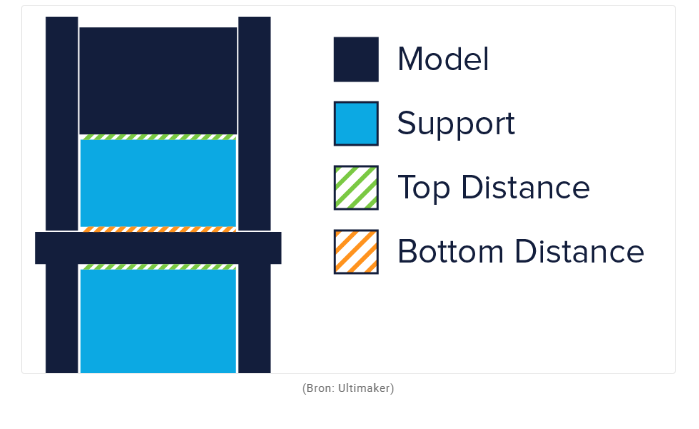
Z-afstand regelt de verticale scheiding tussen een steunstructuur of interface en het model.
Dit is een van de belangrijkste instellingen voor het balanceren van de oppervlaktekwaliteit tegen eenvoudige verwijdering van de ondersteuning. Een kleinere opening geeft de eerste modellaag boven de steun minder ruimte om door te zakken, waardoor meestal een schonere onderkant ontstaat. Maak de opening echter te klein met ondersteuning van hetzelfde materiaal en de ondersteuning kan sterk met het onderdeel versmelten.
Een grotere opening maakt de ondersteuning gemakkelijker te verwijderen, maar produceert over het algemeen een ruwer ondersteund oppervlak.
De ideale waarde hangt af van de laaghoogte, printerkalibratie, materiaal, interface-instellingen en het eigen contactafstandgedrag van de slicer. Om die reden mogen vaste waarden niet als universeel correct worden behandeld.
Multimateriaalinterfaces veranderen de vergelijking. Met een compatibel oplosbaar of afgescheiden interfacemateriaal, er kan weinig of geen Z-scheiding mogelijk zijn omdat de interface niet op dezelfde manier van het model hoeft af te breken als een ondersteuning van hetzelfde materiaal.
Als ondersteunde oppervlakken consistent ruw zijn, verklein dan de opening voorzichtig of verbeter de interface. Als steunen aan het model samensmelten, verhoog dan de scheiding en controleer de extrusienauwkeurigheid voordat u andere steunstructuren dichter maakt.
Ondersteuningspatroon en dichtheid
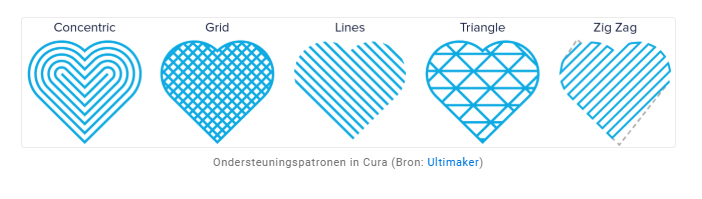
Steunpatroon beschrijft de opstelling van lijnen binnen conventionele steunstructuren. Dit is anders dan de algehele ondersteuningsstructuur of -stijl, zoals Normaal versus Boom.
Patronen ruilen kracht, materiaalgebruik, printtijd en verwijderbaarheid tegen elkaar. Schaarse of eenvoudige lijnpatronen gebruiken over het algemeen minder filament en kunnen gemakkelijker los te maken zijn, terwijl meer onderling verbonden patronen een grotere stabiliteit bieden voor hoge of zwaar belaste steunen.
De steundichtheid of patroonafstand bepaalt hoeveel materiaal er in het hoofdsteunlichaam wordt geplaatst. Een hogere dichtheid kan de ondersteuning stabieler maken en interfacelagen een betere basis geven, maar het verlengt de printtijd en maakt het verwijderen meestal moeilijker.
Verhoog niet automatisch de dichtheid om het ondersteunde oppervlak te verbeteren. In veel gevallen is het toevoegen of afstemmen van een ondersteuningsinterface een efficiëntere manier om het contactoppervlak te verbeteren, terwijl het grootste deel van de ondersteuning relatief schaars blijft.
Ondersteunende structuren: de nadelen
Zoals met alles in het leven hebben ondersteunende structuren hun nadelen. Er zijn er hier een paar die we moeten doornemen, dus laten we het uitleggen.
Verhoogde materiaalkosten
Als u 3D-printen gebruikt in een productieomgeving, geeft u waarschijnlijk alleen om de kosten per onderdeel. Hetzelfde als je een hobbyist bent met een beperkt budget.
3D-geprinte ondersteuningsstructuren dragen uiteraard bij aan de productiekosten van het model. Ondersteuningsstructuren verbruiken materiaal en dit materiaal wordt later verwijderd en weggegooid. Elk stukje ondersteunend materiaal dat u gebruikt, is dus in wezen verspilling en verhoogt de kosten van de afdruk.
Bij het printen met gespecialiseerde materialen zoals met koolstofvezel versterkte filamenten kunnen de kosten snel stijgen. Het kan de moeite waard zijn om te kijken naar materiaalbeheersystemen of dubbele extruders waarmee de machine tussen verschillende materialen kan schakelen.
Verhoogde Print Duur
Een andere kostenfactor waarmee rekening moet worden gehouden, is de langere afdrukduur die gepaard gaat met ondersteunende structuren. Terwijl FDM 3D-printers geen ton geld kosten om te werken, kunnen de printtijden snel oplopen, vooral als het gaat om volumeproductie.
Aan de andere kant is het minimaliseren van ondersteunende structuren misschien niet altijd de snelste oplossing. Als je een eenmalig deel wilt, is het misschien logischer om meer ondersteuning te gebruiken dan theoretisch nodig is voor een succesvolle eerste poging, in plaats van te falen en hetzelfde deel meerdere te moeten afdrukken times.
Hoeveel het gaat kosten hangt daarom af van hoeveel onderdelen u wilt produceren, hoeveel steunen nodig zijn, met welke snelheden u ze afdrukt, en, hoe gemakkelijk ze verwijderd kunnen worden.
Aanvullende nabewerking
Ondersteunende structuren maken geen deel uit van het model. Ze worden gebruikt om overhangende geometrieën tijdens het afdrukken te ondersteunen. Dit betekent dat zodra het afdrukken voorbij is, u de extra taak heeft om de structuren te verwijderen voordat het model klaar is om te gaan.
In een productieomgeving betekent extra werk extra kosten. Dit kan nog verder oplopen als ondersteunende structuren zich op moeilijk bereikbare plaatsen bevinden, niet gemakkelijk loskomen van het eigenlijke onderdeel, of als je ze verwijdert, breken delen van het model.
Om de nabewerking te minimaliseren, kunt u overwegen om over te stappen op oplosbare dragers. Als alternatief kunt u ze misschien volledig verwijderen door het integreren van steunen in het ontwerp of heroriënteren van het model.
Risico op schade aan het model
Steunconstructies raken en blijven vaak plakken aan het naar beneden gerichte oppervlak van het model. Dit is de enige manier om ondersteuning te bieden aan overhangen en bruggen. Als u niet voorzichtig bent met het verwijderen ervan, kunnen ze vlekken op het modeloppervlak achterlaten. Of, in het ergste geval, kan een deel van het model samen met de ondersteunende structuur afbreken.
Reactie plaatsen
Reacties