

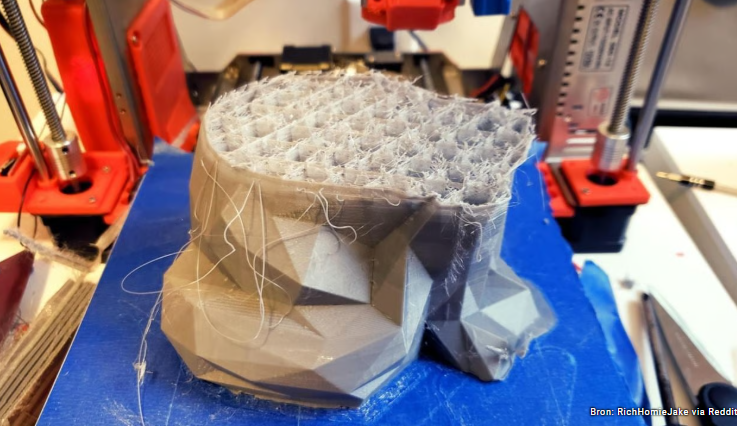
Hittekruip kan zelfs de beste 3D-printers nog steeds verstoppen, en de oorzaken zijn veranderd. Hier leest u hoe u het kunt onderscheiden van andere jams, waarom het daadwerkelijk gebeurt en hoe u het kunt oplossen
Kamertemperatuur moet minimaal 10°C onder de glasovergangstemperatuur van het geladen filament blijven.
Zet de hot end ventilator op 100% om de warmtekruip te bevestigen, verlaagt u vervolgens de snelheid in stappen van 10.
Oververhittingsextruder stepper motors bootst de warmtekruip na op printers met directe aandrijving, waardoor een andere oplossing nodig is.
Hittekruip is in 2026 niet verdwenen. Het verschijnt nog steeds op alles, van budgetprinters met directe aandrijving tot vlaggenschip gesloten machines zoals de Bambu Lab H2D. Wat er veranderd is, is waarom het gebeurt. Een paar jaar geleden was het vooral een probleem van hoge eindkwaliteit: slechte ventilatoren, goedkope heatbreaks en volledig metalen opstellingen zonder PTFE-voering.
Tegenwoordig hebben betere hot-end-ontwerpen deze problemen minder gebruikelijk gemaakt, maar verwarmde behuizingen, afdrukken van meerdere materialen en speciale filamenten hebben nieuwe manieren geopend om hittekruip te veroorzaken. En het is een belangrijk probleem om te begrijpen: vroeg opvangen kan het verschil betekenen tussen een snelle aanpassing en herhaalde mislukte afdrukken, hardnekkige storingen, beschadigde componenten of een vermijdbare reparatierekening.
Deze gids gaat over hoe je kunt zien wanneer hittegruip eigenlijk het probleem is, wat de oorzaak is van moderne opstellingen, en hoe u het kunt repareren, zodat u de printkwaliteit hoog kunt houden en uw printer betrouwbaar kunt laten werken.
Wat is hittekruip en hoe een hot end werkt
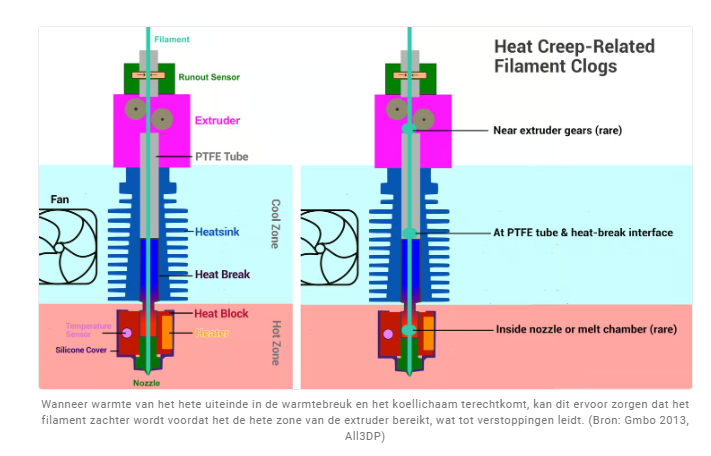
Er is een hot end opgebouwd rond één idee: filament mag slechts smelten op één specifieke plek, de smeltzone genaamd, precies waar het het mondstuk raakt. Alles boven dat punt bestaat om het filament zo lang mogelijk stevig te houden.
Het filament werkt vanaf de bovenkant naar beneden en komt het hete uiteinde binnen via een met PTFE bekleed pad voordat het de hittebreuk bereikt. PTFE is het hittebestendige plastic met lage wrijving dat zowel voor die toevoerbuis wordt gebruikt als, op sommige hete uiteinden, als voering die doorloopt in de warmtebreuk zelf. De warmteonderbreking is een smalle metalen buis die fungeert als een thermische chokepoint tussen het hete deel van het samenstel en het koele deel. Het wordt in het koellichaam erboven en het verwarmingsblok eronder geschroefd.
De taak van het koellichaam is puur fysiek: het is een metalen structuur met vinnen die passief warmte wegtrekt van de bovenkant van de warmteonderbreking, net zoals een koellichaam een CPU koelt. Hoe meer oppervlakte en hoe beter de vingeometrie, hoe effectiever het warmte afgeeft, wat een deel is van de reden waarom een goed ontworpen koellichaam beter presteert dan een generiek gestempeld koellichaam, zelfs op dezelfde grootte.
Onder de hittepauze bevindt zich het verwarmingsblok, verwarmd door een verwarmings- of verwarmingspatroon en bewaakt door een thermistor, en ten slotte het mondstuk, waar het filament daadwerkelijk smelt en eruit wordt geduwd.
Normaal gesproken moet het filament vast blijven door de koele zone van de extruder en alleen zacht worden in een korte overgangszone, en vervolgens smelten in het verwarmingsblok/mondstuk. Bij warmtekruip beweegt die overgangszone omhoog en verwarmt de warmtebreuk en het koellichaam.
Wanneer warmte niet in de hete zone zegt en naar boven kruipt, verzacht het filament voordat het de smeltzone bereikt. Als het zachter wordt en vervolgens weer afkoelt terwijl het boven de smeltzone blijft hangen, kan het vastlopen, waardoor een verstopping ontstaat, of kan het verstoppen, wat tot gedeeltelijke extrusie kan leiden.
Dat verschilt van een standaard mondstukverstopping, die in de smeltzone zelf plaatsvindt en anders is gefixeerd.
Is het eigenlijk hittekruip?
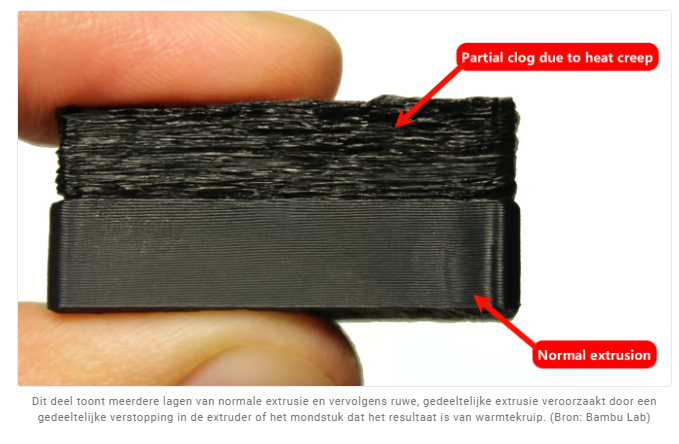
Voordat je begint met het tunen van ventilatoren of het verwisselen van onderdelen, is het de moeite waard om te bevestigen dat je eigenlijk te maken hebt met heat creep en niet met iets dat er gewoon op lijkt.
Het duidelijkste teken is het filament zelf. Trek het vastzittende filament eruit (of probeer ernaar te kijken: hittekruip laat het meestal vervormd of uitpuilend rond de plek waar het vastliep, soms met een zichtbare luchtbelachtige leegte (zie de afbeelding hierboven). Een afdruk die de middenlaag stopt met een pluizig, ondergeëxtrudeerd bovenoppervlak is een andere klassieke tell.
Waar het lastiger wordt, is het scheiden van heat creep van een paar look-alikes. Eén daarvan is een gewone mondstukverstopping door vuil of een versleten mondstuk, waarbij het verwisselen van het mondstuk dit uitsluit. De andere, gemakkelijk te missen, is warmte van de extrudermotor zelf. Vooral op printers met directe aandrijving kan een stappenmotor die heet is, vaak door een te hoge trapstroom, warmte in het lichaam van de extruder geleiden en de gloeidraad in de tandwielen verzachten, een ander mechanisme dan klassieke hittekruip, maar met vrijwel identieke symptomen.
Eén tell: als het probleem met tussenpozen komt en gaat, en de printer test elke keer dat u het controleert prima, om later weer te falen, dat patroon wijst meer op een motorisch of elektrisch probleem dan op een hittebreuk die consequent zijn werk niet doet. Het is ook de moeite waard om thermische runaway uit te sluiten, een firmware-veiligheidsuitschakeling veroorzaakt door een defecte thermistor of verwarming, wat een andere faalmodus is met een eigen oplossing
Waarom Heat Creep gebeurt
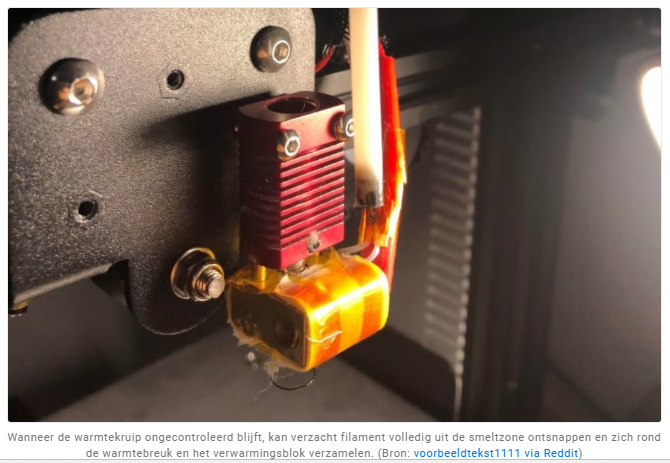
Warmtekruip komt bijna altijd neer op meer warmte die bij de warmteonderbreking en het koellichaam terechtkomt dan de koeling eromheen kan verwijderen. Ontwikkelingen in 3D-printen in de afgelopen paar jaar, verwarmde behuizingen, multi-materiaalopstellingen, nieuwe filamentformuleringen, hebben ertoe geleid dat een breder scala aan dingen die balans kan doen doorslaan dan voorheen.
Warmtekruip kan worden veroorzaakt door:
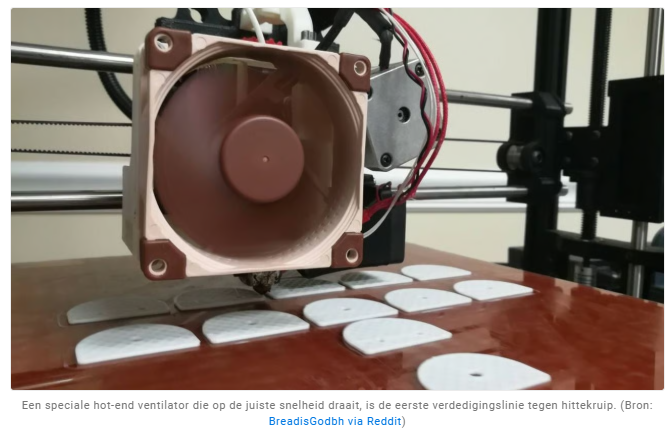
Koeling die geen gelijke tred houdt: De klassieke oorzaak, en nog steeds het eerste wat je moet controleren: een hot-end ventilator die uit staat, doodgaat, of verstopt met stof en filamentafval kan de warmte niet snel genoeg van het koellichaam wegtrekken, dus de warmte klimt weer omhoog naar filament dat vast zou moeten blijven.
Een hot end die heter loopt dan nodig is: Hoe heter het verwarmingsblok loopt, hoe meer overtollige warmte ergens anders heen moet. Dit kan zo eenvoudig zijn als afdrukken op een te hoge temperatuur voor het materiaal, maar het kan ook wijzen op een verborgen probleem, zoals een verkeerd gekalibreerde thermistor, afgebroken thermische pasta, of componenten die uit lijn zijn geschoven.
Hot end ontwerp en kwaliteit: Er bestaan volledig metalen hot-ends omdat PTFE bij hoge temperaturen giftige dampen afbreekt en vrijgeeft, waardoor deze hot-ends heter worden dan met PTFE beklede. Maar PTFE fungeert ook als isolator en buffert het filament van de temperatuur van de metalen warmteonderbreking, en zonder die buffer bereikt elke warmte die naar boven kruipt het filament veel directer, het maken van volledig metalen ontwerpen die inherent meer worden blootgesteld aan hittekruip als de koeling eromheen niet opgewassen is tegen hun werk.
Een echte afweging, geen eenvoudige upgrade. Hot-ends van lagere kwaliteit in het algemeen, met lossere toleranties of dunnere koellichaamvinnen, laten de warmte eenvoudigweg gemakkelijker reizen dan goed gemaakte vinnen. Dit is ook waar niet-overeenkomende onderdelen problemen veroorzaken: een koellichaam dat is ingeruild vanuit een andere hot-end kit die niet helemaal past bij de warmteonderbreking, kan een slechte thermische verbinding achterlaten, en de voorraad koellichaam van een printer is soms gewoon ondermaats vanwege de warmte die het nodig heeft om af te voeren.
Kamer- en omgevingswarmte: Dit is nu een grotere factor dan een paar jaar geleden, vooral omdat verwarmde, gesloten printers mainstream zijn geworden. Bambu Lab's eigen documentatie behandelt kamerwarmte als een primaire oorzaak van warmtekruip op de printers, en niet als een randkast. Het beveelt aan dat de temperatuur van de behuizing minstens 10°C onder de glasovergangstemperatuur blijft van wat er ook wordt geladen, en dat de deur of het bovendeksel volledig loslaat bij het afdrukken van PLA of TPU. Gebruikers die verschillende gesloten printers in dezelfde kamer runnen, hebben gemeld dat de kamertemperatuur stijgt tot 50 tot 55°C, puur door het opstapelen van omgevingswarmte, genoeg om de koeling van materialen die anders zonder problemen zouden printen, te overweldigen.
Multimateriaal afdrukken: Het printen van een structureel filament op hoge temperatuur naast een ondersteunend materiaal op lage temperatuur, dat nu gebruikelijk is bij AMS-, CVS- en MMU-achtige systemen, creëert een mismatch: een kamertemperatuur die voor het warmere materiaal wordt ingevoerd, kan te warm zijn om de warmteonderbreking van de koelere onder controle te houden, vooral als de printer de kameromstandigheden tussen materialen in dezelfde afdruk niet volledig reset.
Speciale filamentformuleringen: Neem PLA als voorbeeld. Niet alle PLA gedraagt zich als PLA; Glow-in-the-dark en met metaal gevulde filamenten houden de warmte langer vast dan standaard PLA en krimpen heel weinig als ze afkoelen, ze kunnen dus zacht en werkbaar blijven tot ver boven de plek waar gewoon PLA al zou zijn gestold, waardoor ze merkbaar gevoeliger zijn voor hittekruip, ondanks dat ze een basismateriaal delen.
Een gerelateerd probleem dat de moeite waard is om te scheiden: warmte van de extrudermotor zelf. Op printers met directe aandrijving loopt een stappenmotor warm, vaak omdat de stroom hoger is ingesteld dan nodig is, kan warmte in het extruderlichaam geleiden en de gloeidraad in de aandrijftandwielen verzachten. Het veroorzaakt symptomen die op hittekruip lijken, maar de oplossing is heel anders: het afkoelen of opnieuw afstemmen van de motor, niet het hete end(, het is dus de moeite waard om dit vroegtijdig uit te sluiten, in plaats van aan te nemen dat de hittebreuk een fout is.
Het repareren
Het kan zijn dat er niet slechts één oplossing is voor uw hittekruipprobleem, vooral als meer dan één van de bovenstaande oorzaken een rol speelt. De onderstaande oplossingen zijn gegroepeerd op basis van waar ze op gericht zijn, koeling, temperatuur en snelheid, uw omgeving en hardware, u kunt dus beginnen met wat het meest waarschijnlijk uw werkelijke oorzaak lijkt te zijn en de rest doornemen als de zaken niet volledig worden opgelost.
Verbeter de koeling: Begin met het instellen van uw hot end ventilator op 100% en bevestig dat dit de kruip stopt. Zodra dit het geval is, zet u de snelheid in stappen van 10% terug als u te maken krijgt met kromtrekken, barsten of andere afdrukproblemen die verband houden met koeling. Als je helemaal geen hot-end ventilator hebt, is dat de oplossing; voeg een kleine 4020-ventilator toe, gericht op het koellichaam. Sommige printers kunnen profiteren van een tweede ventilator of het verwisselen van een uitlaatventilator aan de achterkant van 120 mm voor een merkbaar betere luchtstroom rond het hete uiteinde, het is de moeite waard om te onderzoeken of de voorraadkoeling deze niet doorbreekt.
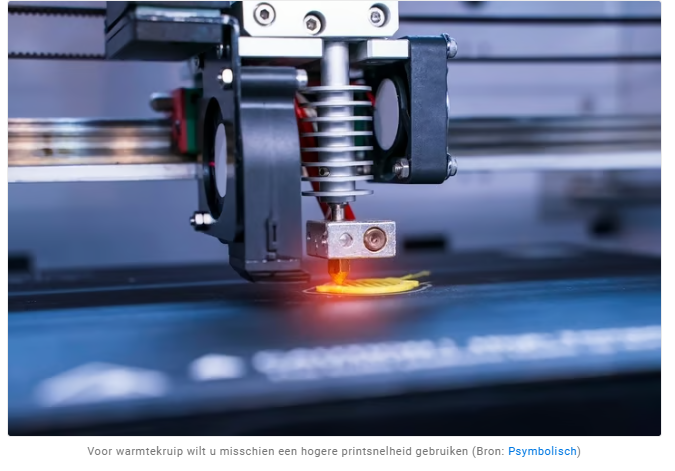
Temperatuur en snelheid afstemmen: Verlaag de hete eindtemperatuur binnen het aanbevolen bereik van uw filament en pas de printsnelheid aan zodat deze overeenkomt, aangezien een koeler mondstuk meer tijd nodig heeft om het filament goed te smelten. Als alternatief kunt u de printsnelheid met 10 tot 15 mm/s verhogen bij uw huidige temperatuur, waardoor het sneller verplaatsen van het filament door het hete uiteinde het minder tijd geeft om op te warmen voordat dit zou moeten gebeuren. Pas in kleinere stappen aan, 2 tot 5 mm/s, totdat u de balans vindt tussen het voorkomen van kruip en het vermijden van onderextrusie. Als geen van beide helpt, is het de moeite waard om te bevestigen dat je hot end daadwerkelijk de temperatuur bereikt die je hebt ingesteld. Een zich misdragende thermistor kan betekenen dat hij heter draait dan het display suggereert.
Beheer uw omgeving: Laat uw bedtemperatuur 5 tot 10°C dalen om de warmte die naar de extruder uitstraalt te verminderen. Als u in een behuizing afdrukt, ga er dan niet van uit dat gesloten altijd beter is, volg dan dezelfde logica Bambu Lab beveelt voor eigen printers: kamertemperatuur minimaal 10°C onder de glasovergangstemperatuur van wat u ook afdrukt, en verwijder de deur of bovenklep volledig voor PLA of TPU. Als u meerdere gesloten printers in dezelfde kamer gebruikt, houd dan ook de kamertemperatuur in de gaten, verschillende machines die dezelfde ruimte verwarmen, kunnen de kamertemperaturen ver boven het niveau brengen dat elk van hen op zichzelf zou bereiken. En als u meerdere materialen in één taak afdrukt, ga er dan niet van uit dat de kamer daartussen is gereset, een temperatuur die wordt ingevoerd voor een structureel filament met hoge temperatuur kan te warm zijn voor de warmtebreuk van een ondersteunend materiaal met lage temperatuur.
Overweeg een hardware-upgrade: Als je onlangs een koellichaam of warmteonderbreking van een andere kit hebt ingeruild, controleer dan of ze daadwerkelijk compatibel zijn. Een slechte pasvorm tussen niet-overeenkomende onderdelen is een verrassend veel voorkomende, gemakkelijk te overzien oorzaak. Het kan de moeite waard zijn upgraden van uw mondstuk of hotend. Als uw huidige hot end volledig van metaal is en de warmtekruip blijft terugkomen, ruilt een met PTFE bekleed hot end een maximale temperatuur in voor de isolatie die u mist. Als je volledig metaal wilt blijven, is een bimetaal warmtebreuk (copper of titanium) momenteel de meest voorkomende warmtekruipspecifieke upgrade, ontworpen om warmteoverdracht beter te weerstaan dan een standaard stalen exemplaar.
Nog een laatste ding: als u eerder door de diagnostische sectie hebt gewerkt en op de warmte van de extrudermotor bent beland in plaats van op echte warmtekruip, zal geen van de bovenstaande dingen dit oplossen. Dat is een koel- of stapstroomprobleem dat specifiek is voor de extruder, niet voor het hete uiteinde.
Preventie Checklist
Vóór afdrukken: als u een Bowden-opstelling heeft, gebruik dan een PTFE-buis van hoge kwaliteit. Steenbok is de gebruikelijke maatstaf, omdat een betere buis een betere isolatie betekent voor de gloeidraad op weg naar het hete uiteinde. Filamentkwaliteit is ook van belang, zoek naar een diametertolerantie onder ±0,05 mm, omdat een inconsistente filamentdiameter kan bijdragen aan storingen, onafhankelijk van hittekruip.
Tijdens het afdrukken: verander één instelling tegelijk, of dat nu een slicer-instelling of een hardware-aanpassing is, zodat u daadwerkelijk kunt zien wat het probleem heeft opgelost. Als je vermoedt dat terugtrekken een rol speelt, trek dan heet filament langs de smeltzone omhoog en sleep warmte mee, verlaag dan je terugtrekafstand in stappen van 0,5 mm.
Na afdrukken: verwijder het filament van het hete uiteinde zodra een afdruk klaar is, in plaats van het op zijn plaats te laten. Als het filament in het hete uiteinde blijft nadat een afdruk is geëindigd, stopt het met bewegen door het samenstel en kan de ventilator snijden voordat het hete uiteinde volledig is afgekoeld, restwarmte blijft zich dus naar boven verspreiden zonder dat er iets is dat dit tegenhoudt. Het filament kan ver zacht worden en vervormen tot ver boven de plek waar de smeltzone tijdens het printen reikte, en vervolgens in die vorm opnieuw uitharden zodra alles is afgekoeld. Die vervormde plug veroorzaakt geen problemen met de afdruk die je net hebt voltooid, maar hij kan het hete uiteinde blokkeren de volgende keer dat je probeert het filament in te trekken of door te voeren.
Gerelateerd daaraan: snij de ventilator ook niet af op het moment dat de afdruk eindigt, laat het hete uiteinde afkoelen tot onder de glasovergangstemperatuur van wat u ook hebt afgedrukt voordat u wordt uitgeschakeld. Veel huidige printers verwerken dit nu automatisch met een ingebouwde cooldown-cyclus voordat ze worden afgesloten, dus het is de moeite waard om te controleren of de jouwe dit al doet voordat je het aan je eigen routine toevoegt.
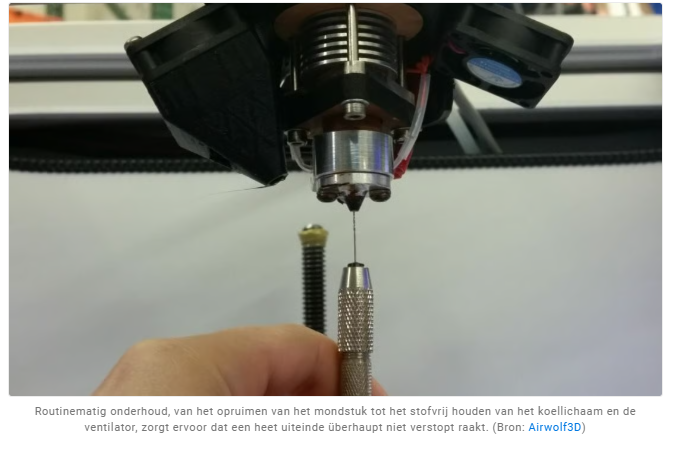
Lopend onderhoud: reinig uw hot-end assemblage en ventilator om de paar afdrukken, stof en filamentresten op het koellichaam of de ventilatorbladen meetbaar verminderen de koelprestaties, en een vieze ventilator kan ook gewoon langzamer draaien dan zou moeten.
FAQ
V. Gebeurt warmtekruip nog op moderne 3D-printers?
Ja. Het verschijnt op alles, van budget direct-drive machines tot vlaggenschip gesloten printers zoals de Bambu Lab H2D, die zijn eigen speciale documentatie voor probleemoplossing voor het heeft. Wat er veranderd is, is dat de oorzaak, kamerwarmte, multi-materiaalprinten en speciale filamenten dit nu net zo vaak veroorzaken als een zwak heet uiteinde.
A. Is warmtekruip hetzelfde als thermische runaway?
Nee. Thermische runaway is een veiligheidsuitschakeling van de firmware die wordt veroorzaakt door een defecte thermistor of verwarming die een abnormale temperatuur meldt. Warmtekruip is warmte die fysiek langs het hete uiteinde migreert en de gloeidraad verzacht waar dat niet zou moeten. Ze kunnen er van buitenaf op lijken, een onderbroken afdruk, maar de oorzaken en oplossingen zijn totaal verschillend.
V. Welke filamenten zijn het meest gevoelig voor hittekruip?
Materialen met een lage glasovergang, zoals PLA en TPU, vormen het klassieke risico, omdat ze bij relatief lage temperaturen zachter worden. Maar kamer- en omgevingswarmte kunnen filamenten met een nog hogere temperatuur, zoals ASA, naar het gebied van warmtekruip duwen, en glow-in-the-dark of met metaal gevulde PLA-varianten zijn merkbaar gevoeliger dan standaard PLA, omdat ze de warmte langer vasthouden en minder krimpen naarmate ze afkoelen.
V. Gebeurt warmtekruip op printers met directe aandrijving, of alleen op Bowden?
Beide. Warmtekruip vindt plaats in de warmteonderbreking en het koellichaam, die bestaan ongeacht hoe filament in het hete uiteinde wordt gevoerd. Printers met directe aandrijving hebben echter één extra look-alike-probleem om op te letten: warmte van een oververhitte stappenmotor die in de extruder geleidt, wat vergelijkbare symptomen veroorzaakt maar een andere oplossing nodig heeft.
V. Kan hittekruip mijn printer permanent beschadigen?
Meestal niet. Het veroorzaakt een klomp die moet worden opgeruimd, waarbij je soms het hete uiteinde moet demonteren, maar de onderdelen zelf zijn niet beschadigd, tenzij je een slijpbeurt forceert die de tandwielen van de extruder ontdoet of een hitteonderbreking uitstraalt in een poging deze krachtig te verwijderen. Behandel het als een onderhoudsprobleem, niet als een hardwarefout.
Reactie plaatsen
Reacties