

De echte reden waarom plastic zacht wordt voordat het smelt, en wat dat betekent voor alles wat je in PLA, PETG of ABS print
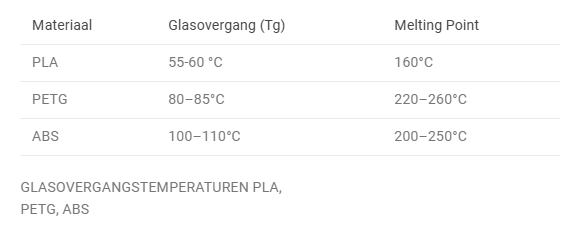
- Glasovergang zit op 55-60 °C voor PLA, 80-85 °C voor PETG en 100-110 °C voor ABS.
- Warmteafbuigingstemperatuur, niet Tg, geeft aan hoe een afgewerkt onderdeel vorm krijgt onder hitte en belasting.
- Sommige Hoge temperatuur PLA's houd hun vorm onbelast tot 150°C, hoewel de zoals gedrukte HDT slechts ongeveer 59–61°C bedraagt.
Als uw eerste laag niet aan het printbed blijft plakken, of als uw voltooide onderdeel later zacht wordt en vervormt in een warme omgeving, kan de temperatuur een deel van het probleem zijn, of meer specifiek, glasovergangstemperatuur (Tg). In beide gevallen helpt het om te begrijpen wat er met een plastic gebeurt als het opwarmt: bij een bepaald temperatuurbereik wordt het merkbaar zachter en minder stijf, het beïnvloedt zowel hoe het zich gedraagt tijdens het afdrukken als hoe goed het afgewerkte onderdeel zijn vorm behoudt.
Dit wordt aangeduid als Tg en is het punt waar een kunststof overschakelt van stijf naar zacht en buigbaar, zonder te smelten. Onder die temperatuur houdt een materiaal zijn vorm goed vast, maar duwt het te ver en het kan eerder barsten dan buigen, op dezelfde manier waarop een elastiekje dat in de vriezer achterblijft, knapt in plaats van uit te rekken.
kan de manier beïnvloeden waarop u iets afdrukt, maar combineer het niet met warmteafbuigingstemperatuur (HDT), een gerelateerde maar andere meting. Dit is het nuttiger getal om te beoordelen hoe een voltooid onderdeel zich daadwerkelijk houdt onder hitte en belasting in de echte wereld, maar daarover later meer.
Tg is de term die u tegenkomt op filamentspecsheets en materiaalgegevensbladen.PLA heeft bijvoorbeeld over het algemeen een lagere glasovergangstemperatuur dan PETG of ABS, dat is een van de redenen waarom het minder geschikt is voor onderdelen die tijd doorbrengen in warme omgevingen. Maar Tg is niet één vaste waarde voor elk filament met hetzelfde materiaallabel. Verschillende PLA-formuleringen kunnen verschillende glasovergangstemperaturen hebben, afhankelijk van hun samenstelling, additieven en verwerking.
Tg helpt ook om de bedtemperatuur in context te plaatsen. Het verwarmen van het printoppervlak kan de eerste lagen in een toestand houden die de hechting bevordert en kromtrekken vermindert, terwijl overmatige hitte ze te zacht kan maken en kan bijdragen aan defecten zoals de voet van een olifant.
Het begrijpen van Tg helpt daarom bij twee praktische vragen: zal dit materiaal overleven waar ik het onderdeel wil gebruiken, en welke temperaturen zullen ervoor zorgen dat het betrouwbaar wordt afgedrukt? In dit artikel bekijken we wat de glasovergangstemperatuur betekent, waarom deze varieert en hoe PLA, PETG en ABS zich verhouden.
De onderstaande tabel vat dit samen voor PLA, PETG en ABS, naast het smeltpunt, zodat je kunt zien hoe ver de twee drempels uit elkaar liggen:
Waarom het belangrijk is voor uw afgedrukte onderdeel
Onder Tg is een onderdeel stijf, maar kan verbrijzelen als het te hard wordt belast, zoals dat bevroren elastiekje. Boven Tg hebben de kettingen genoeg energie om langs elkaar heen te bewegen, en het materiaal wordt zacht. Maar “soft” betekent niet automatisch “sags”. Of een onderdeel op dat punt daadwerkelijk buigt of faalt, hangt af van meer dan alleen de temperatuur: hoeveel belasting erop rust, hoeveel kristallijne structuur het materiaal heeft, en hoe het is geformuleerd, spelen allemaal een rol.
Tg beschrijft alleen het materiaal zelf. Als het gaat om hoe goed een onderdeel bestand is tegen vervorming onder hitte en belasting, is HDT een betere meting. De twee termen zijn niet uitwisselbaar en hoe nauw ze elkaar volgen, hangt af van het materiaal.
PETG en ABS zijn amorf, wat betekent dat ze geen kristallijne structuur hebben die deze relatie bemoeilijkt; hun Tg en HDT zitten relatief dicht bij elkaar. PLA is semi-kristallijn, dus de opening tussen de twee kan veel groter worden, wat betekent dat Tg alleen je veel minder vertelt over hoe een PLA-onderdeel zich onder belasting houdt.
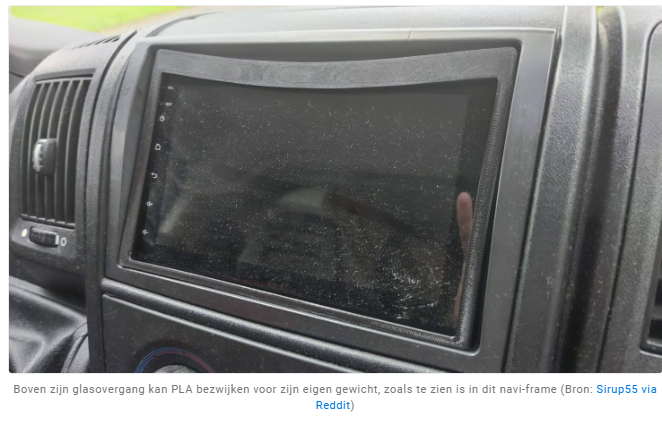
Om er wat dieper in te duiken: de amorfe gebieden van PLA worden buigzamer bij verhitting, waardoor een onderdeel zoals het hierboven afgebeelde dashboard onder niets anders doorzakt dan zijn eigen gewicht. De kristallijne gebieden smelten echter pas bij een veel hogere temperatuur, zodat ze de algehele vorm van het onderdeel nog steeds bij elkaar kunnen houden als een steiger. Dat is wat de kloof creëert tussen Tg en HDT. PETG en ABS hebben deze optie niet: ze zijn in wezen volledig amorf, dus zodra hun kettingen voorbij Tg loskomen, is er geen steiger meer over, daarom volgt HDT voor beide dicht bij Tg.
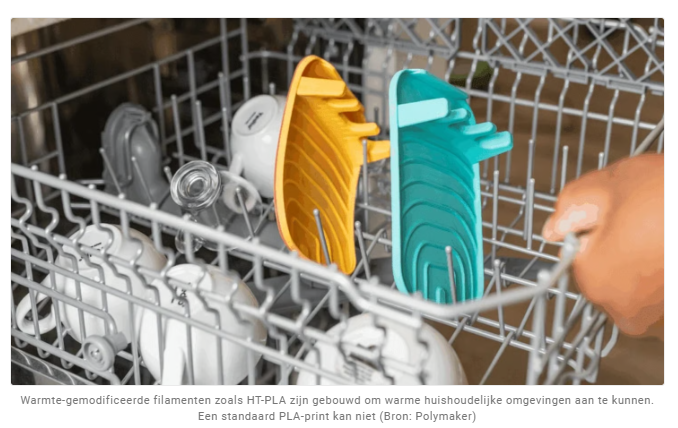
Dit kenmerk van PLA betekent dat het specifiek kan worden geformuleerd om vanaf het begin nog meer van die kristallijne structuur in te bouwen. Polymakers HT-PLA is een goede illustratie van hoe groot een gat dit kan creëren: de Tg is ongeveer 60°C, toch zegt de fabrikant dat een onbelaste print zijn vorm kan behouden bij temperaturen tot 150°C. Onder mechanische belasting verschilt de als-geprinte HDT echter slechts ongeveer 59–61°C — nauwelijks van standaard PLA. Het verschil illustreert precies waarom Tg nuttig is, maar op zichzelf geen hittebestendigheid heeft.
Dat is ook de reden waarom PETG en ABS de gebruikelijke aanbeveling zijn voor alles wat onder belasting in een hete auto of in de buurt van een andere warmtebron zit; hun glasovergang bevindt zich ruim boven de ongeveer 69°C (157°F) die een dashboard na een uur kan bereiken in de directe zomerzon. Duw echter ver genoeg voorbij zelfs die drempels, en dezelfde kruip verschijnt: een ABS-beugel gemonteerd nabij een motorruimte, of een PETG-onderdeel achtergelaten in de verwarmde droge cyclus van een vaatwasser, kan bezwijken voor hetzelfde soort door hitte aangedreven doorhangende PLA-shows op een heet dashboard, het kost alleen aanzienlijk meer warmte om daar te komen.
Glasovergangstemperatuur tijdens het afdrukken
Tg legt ook enkele afdrukgedragingen uit die anders willekeurig lijken.
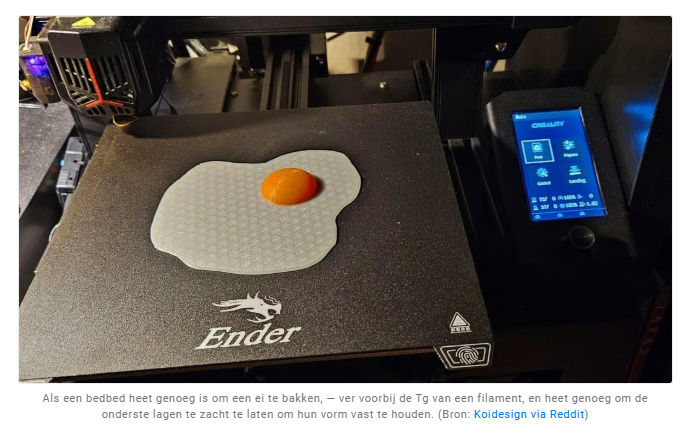
Aanbevelingen voor bedtemperatuur volgen Tg nauwlettend. PETG- en ABS-bedden worden meestal dicht bij hun Tg geplaatst, zodat de onderste lagen zacht genoeg blijven om het bed vast te pakken en zich aan elkaar te hechten, in plaats van stijf vast te pakken en los te knallen of te kromtrekken terwijl ze ongelijkmatig afkoelen. Duw het bed echter te ver voorbij dat punt en de onderste lagen blijven zo zacht dat ze pletten onder het gewicht van de lagen die erop drukken, een van de mechanismen achter de voet van een olifant.
PLA is de uitbijter, en nu is het duidelijk waarom: de kamertemperatuur ligt al dicht bij of onder de Tg, dus er is om te beginnen niet veel hulp nodig van een verwarmd bed. Dat is een groot deel van de reden waarom PLA een reputatie heeft als het gemakkelijke, beginnersvriendelijke materiaal.
ABS gaat nog een stap verder met het tegenovergestelde probleem en heeft om dezelfde onderliggende reden een behuizing nodig: de Tg (100–110°C) zit zo ver boven kamertemperatuur dat een open printer de bovenkant van een hoge afdruk door Tg laat afkoelen en stijf vergrendelt lang voordat de onderkant dat doet, en die niet-overeenkomende krimp veroorzaakt het karakteristieke kromtrekken en barsten van ABS. Een behuizing houdt de omringende lucht langer warm, waardoor het hele deel gelijkmatiger door Tg afkoelt. PETG zit ertussen; de Tg ligt zo dicht bij de typische bed- en omgevingstemperaturen dat het meestal vergevingsgezind genoeg is om de behuizing over te slaan, dat maakt deel uit van de reden waarom het wordt behandeld als het “easier”-alternatief voor ABS.
Het plafond verhogen
Als een onderdeel de hitte boven de voorraad Tg van een materiaal moet overleven, zijn er twee routes. Een is gloeien: het opzettelijk verwarmen van een voltooide PLA-afdruk tot rond de Tg na het afdrukken, waardoor die molecuulketens zich kunnen reorganiseren tot een hardere, hittebestendigere structuur.
De winst gaat meestal over hittebestendigheid, niet over ruwe sterkte. De treksterkte neemt bescheiden toe, maar PLA wordt niet betekenisvol flexibeler door gloeien. PETG en ABS krijgen niet hetzelfde voordeel, aangezien beide in wezen volledig amorf zijn, er is dus geen kristallijne structuur waarin de warmte zich kan ophopen en gloeien verhoogt hun warmteplafond niet zoals bij PLA.
De reden om PETG of ABS uit te gloeien is anders: het verlichten van de interne spanning die wordt opgebouwd tijdens het printen, wat de maatnauwkeurigheid verbetert en het kromtrekken en barsten van beide materialen vermindert, vooral ABS, zijn gevoelig voor.
De andere optie, specifiek voor PLA, is het bereiken van een door hitte gemodificeerd filament in plaats van te vertrouwen op een afzonderlijke uitgloeistap. Polymakers HT-PLA gebruikt kiemvormende middelen om dezelfde soort kristalgroei aan te moedigen die gloeien produceert, en daarom kan het zijn vorm behouden bij temperaturen die standaard PLA niet kan.
Reactie plaatsen
Reacties